


Проблемы сварных швов: классификация дефектов, причины образования, зоны локализации и методы неразрушающего контроля
Ключевые слова: сварное соединение, дефект сварного шва, неразрушающий контроль, непровар, трещина, пористость, зона термического влияния, промышленная безопасность, оценка допустимости дефектов.
Введение
Сварное соединение остаётся наиболее уязвимым элементом металлоконструкции, технологического трубопровода, сосуда под давлением или подъёмного сооружения. В отличие от основного металла, свойства которого заданы прокатом и подтверждены сертификатом, металл шва формируется непосредственно в процессе изготовления и наследует всю совокупность отклонений — от качества подготовки кромок до стабильности теплового режима. Именно поэтому дефектность сварных соединений рассматривается как первичный фактор риска при экспертизе промышленной безопасности.
Практика надзорной деятельности показывает, что причинами подавляющего большинства инцидентов, связанных с разрушением сварных элементов, становятся не единичные грубые нарушения, а сочетание нескольких малозначимых на первый взгляд отклонений: повышенная влажность электродов, смещение кромок в пределах строительного допуска, ускоренное охлаждение. Каждое из них по отдельности не выводит соединение за границы приёмки, однако в совокупности они формируют концентратор напряжений и зону охрупчивания, от которой начинается развитие трещины.
Цель статьи — дать специалисту по промышленной безопасности инструмент перехода от обнаруженной картины к её технологической причине. Логика изложения построена по схеме «морфология — причина — зона — метод — профилактика»: сначала фиксируется, что именно нарушено в сплошности или геометрии, затем определяется, на каком технологическом переходе это могло возникнуть, далее указывается, где искать дефект в первую очередь и каким методом он достоверно выявляется.
1. Нормативная и терминологическая база
Единая терминология — условие корректного обмена информацией между конструктором, технологом-сварщиком и специалистом по контролю. В отечественной практике такая терминология установлена ГОСТ Р ИСО 6520-1-2012, который ввёл в действие классификацию несплошностей, полностью соответствующую международной. Ранее применявшийся ГОСТ 30242-97 на территории Российской Федерации отменён, поэтому ссылки на него в заключениях по контролю в настоящее время некорректны.
Требования к производству сварочных работ на опасных производственных объектах установлены федеральными нормами и правилами, утверждёнными приказом Ростехнадзора от 11.12.2020 № 519. Документ регламентирует аттестацию технологий сварки, сварочных материалов, оборудования и персонала, а также обязательность и порядок контроля сварных соединений. Правовая рамка в целом задана Федеральным законом от 21.07.1997 № 116-ФЗ.
Методическую основу контроля образуют ГОСТ 3242-79 (номенклатура методов), ГОСТ 7512-82 (радиографический контроль), ГОСТ Р 55724-2013 (ультразвуковой контроль), ГОСТ 21105-87 (магнитопорошковый метод) и ГОСТ 18442-80 (капиллярные методы). Порядок визуального и измерительного контроля на опасных производственных объектах определён РД 03-606-03. Геометрия соединений задана ГОСТ 5264-80, а оценка механических свойств выполняется по ГОСТ 6996-66.
2. Классификация дефектов сварных соединений
ГОСТ Р ИСО 6520-1-2012 разделяет несплошности сварных соединений на шесть групп, каждой из которых присвоен числовой код. Такая группировка удобна тем, что она одновременно отражает природу дефекта и подсказывает рациональный метод контроля: плоскостные несплошности достоверно выявляются ультразвуком, объёмные — радиографией, поверхностные — визуально-измерительным и капиллярным контролем.
| Группа | Наименование | Код | Содержание группы | Дефекты в статье |
|---|---|---|---|---|
| 1 | Трещины | 100 | Нарушения сплошности с разрывом межатомных связей, развивающиеся от концентраторов напряжений | 8, 11 |
| 2 | Полости, поры | 200 | Газовые и усадочные полости округлой или вытянутой формы в металле шва | 1, 11 |
| 3 | Твёрдые включения | 300 | Неметаллические и металлические включения, оксидные плёнки, шлак | 2, 3, 17 |
| 4 | Несплавления и непровары | 400 | Отсутствие сплавления между металлом шва, кромкой и предыдущим валиком | 5, 6, 7, 20 |
| 5 | Нарушение формы шва | 500 | Отклонения геометрии шва от требований конструкторской и нормативной документации | 9, 12, 13, 14, 15 |
| 6 | Прочие дефекты | 600 | Дефекты, не включённые в перечисленные группы, включая повреждения кромок и коррозионные поражения | 4, 10, 16, 18, 19 |
Следует учитывать, что отнесение конкретного дефекта к группе не всегда однозначно. Например, кратер может рассматриваться и как усадочная полость, и как место зарождения трещины; расслоение основного металла формально не является дефектом шва, но напрямую влияет на его работоспособность и потому рассматривается в составе дефектов сварного соединения.
3. Морфология, причины и зоны локализации основных дефектов
Ниже последовательно рассмотрены двадцать видов дефектов. Для каждого приведены иллюстрация, описание морфологии, причины, сгруппированные по технологическим факторам, наиболее частые участки локализации, методы контроля и профилактические меры. Иллюстрации представляют собой типизированные макроизображения, построенные по описанной морфологии дефекта; они предназначены для распознавания признаков и не являются съёмкой конкретного изделия.
3.1. Пористость (газовые поры)
Термин и обозначение дефекта: Porosity; ISO 6520-1: gas pore (hollow cavity formed by gas during solidification).
Газовые поры — полости в наплавленном металле, образовавшиеся при кристаллизации ванны из газа, не успевшего выйти из расплава. В поперечном разрезе — округлые, овальные или вытянутые полости размером от точечных (доли мм) до 3–5 мм и более. Различают по форме и расположению: сферические (водород, CO), червеобразные и удлинённые (азот, «азотная пористость»), нитевидные («паутина» — влага, водород), поверхностные (вскрытые на лицевой стороне) и корневые (в нижней трети шва, в зоне незаваренного корня). Сквозные поры, выходящие на обратную сторону, нарушают герметичность соединения. Пористость резко снижает усталостную прочность, является очагом коррозии и зарождения трещин.
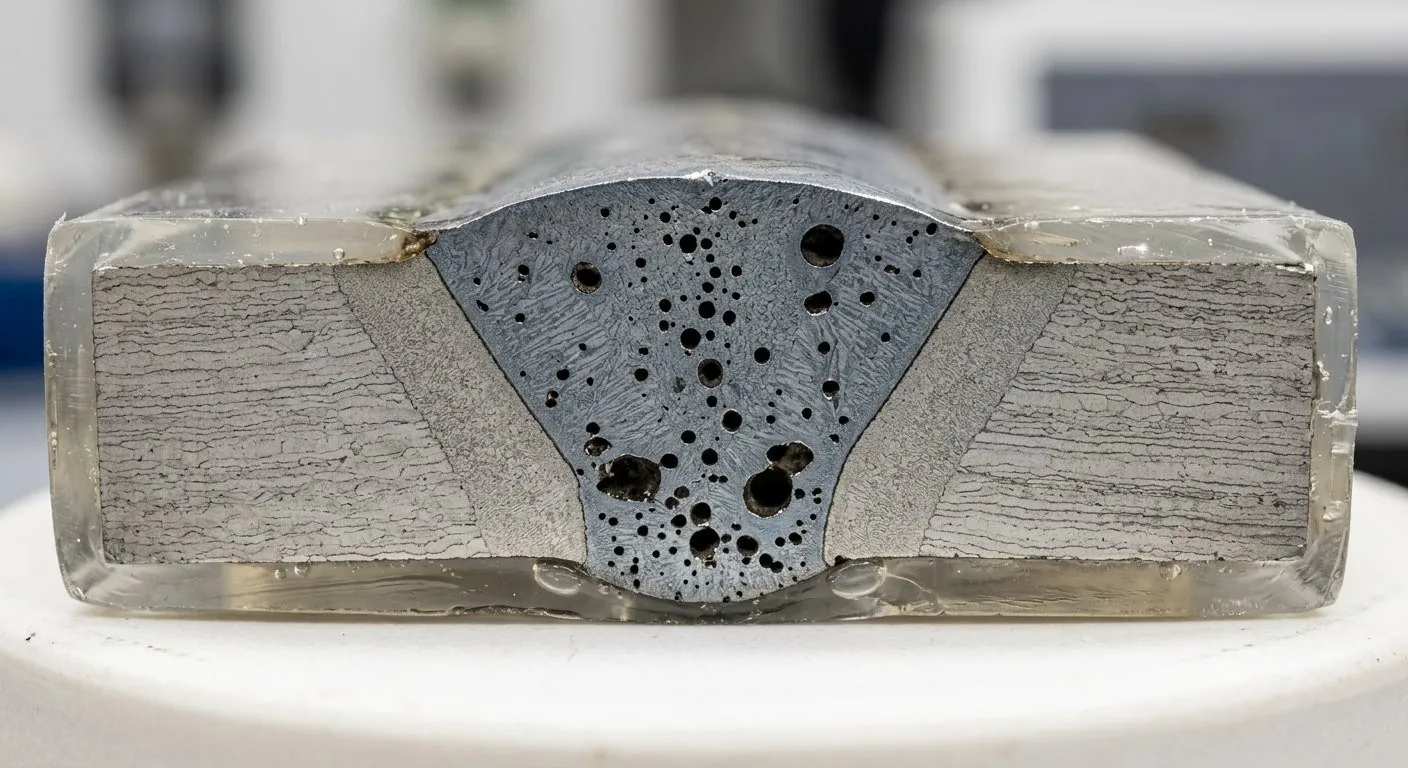
Рисунок 1 – «Пористость в металле шва»
Причины возникновения
Влага и загрязнения
- непросушенные электроды, флюс, сварочная проволока; конденсат и сырость на кромках
- сварка по влажной, ржавой, замасленной или окрашенной поверхности (остатки консервации, «акриловая» грунтовка)
- сварка в сырую погоду без защиты от влаги, работа на открытом воздухе при тумане
Режим сварки
- чрезмерная скорость сварки и/или заниженное тепловложение — газ не успевает выйти из ванны
- заниженная сила тока при большой длине дуги: ванна вязкая, шлак плохо отделяется
- слишком большой расход электродного металла и загущённый шлак
- сварка на «весу» (в нижнем положении) с провисанием ванны
Металл и оборудование
- повышенное содержание газообразующих элементов (C, S, P, O) в основном металле — CO-поры
- окисление присадки и заниженная степень раскисления шлака
- негерметичность защитного газа (подсос воздуха), неправильная полярность электрода
- закоксованный сварочный аппарат, «кручёный» электрод, залипание электрода
Организация работ
- сварка в сквозняке открытой дугой (ветер сдувает газы, «холодный» шов)
- несоблюдение режима прокачки и промежуточной очистки корня
Наиболее частые участки локализации
Типичная зона: Ось шва, корневая зона, граница сплавления, поверхность.
- ось (центр) сварного шва — основная зона скопления круглых пор
- нижняя треть шва, корневая зона — так называемая корневая пористость
- у границы сплавления (на выходе плавления на кромку)
- в первом (заполняющем) проходе и между проходами — в местах незаполненных полостей
- зона кратера в конце шва — практически всегда пористая
- у начала шва (холодный старт, непрогретый электрод)
- в сварных соединениях внахлёст и сборных — в зоне перекрытия и на прихватках
Методы контроля и границы их применимости
| Метод | Что выявляет и особенности применения |
|---|---|
| РК (радиография) | Основной метод: выявляет пористость любого размера в полном объёме шва; требует эталонных снимков (СОП, ДЭР) для оценки по ISO 17637 / EN ISO 5817. |
| УЗК (СОВ) | Надёжно выявляет пористость при диаметре ≥ 2–3 мм и скоплениях пор; при одиночных мелких порах чувствительность снижается. Требует сплошной шлифовки/полировки поверхности. |
| ВИК + ПК (ВК) | Поверхностные и вскрытые поры; ПК подтверждает протяжённость и глубину вскрытой поры. |
| Металлография | Определение природы газа (H, N, CO) по форме пор и окраске шлифа; атмосферный способ — пористость в %. |
Профилактика
- просушка электродов, флюса и проволоки по регламенту, хранение в герметичной таре
- зачистка кромок до металлического блеска, обезжиривание и удаление влаги
- контроль герметичности газовой системы, расхода и чистоты защитного газа
- запрет сварки по мокрой/ржавой поверхности, закрытие концов труб заглушками
Оценка по нормативу. ISO 5817 класс B — не допускается; по ISO 17637 пористость терпима в ограниченных объёмах класса C/D (газ, шлак) на единицу длины
3.2. Шлаковые включения
Термин и обозначение дефекта: Slag inclusion; ISO 6520-1: slag inclusion (non-metallic inclusion entrapped in weld metal).
Шлаковые включения — участки шлака, флюса или продуктов их взаимодействия, закалённые в наплавленном металле. В сечении имеют характерную вытянутую линзовидную, «жгутиковую» или гнездообразную форму, ориентированную по направлению наплавления, и располагаются преимущественно по границам проходов. При сварке в защитном газе в шов попадают белые «хлопья» оксида алюминия (Al₂O₃), которые при контакте с расплавом образуют цепочки плотных, плохо поддающихся УЗК включений. Включения являются концентраторами напряжений, инициируют трещины, снижают усталостную прочность и затрудняют УЗ-контроль (дают «ложные» протяжённые отражения, которые ошибочно принимают за трещины).
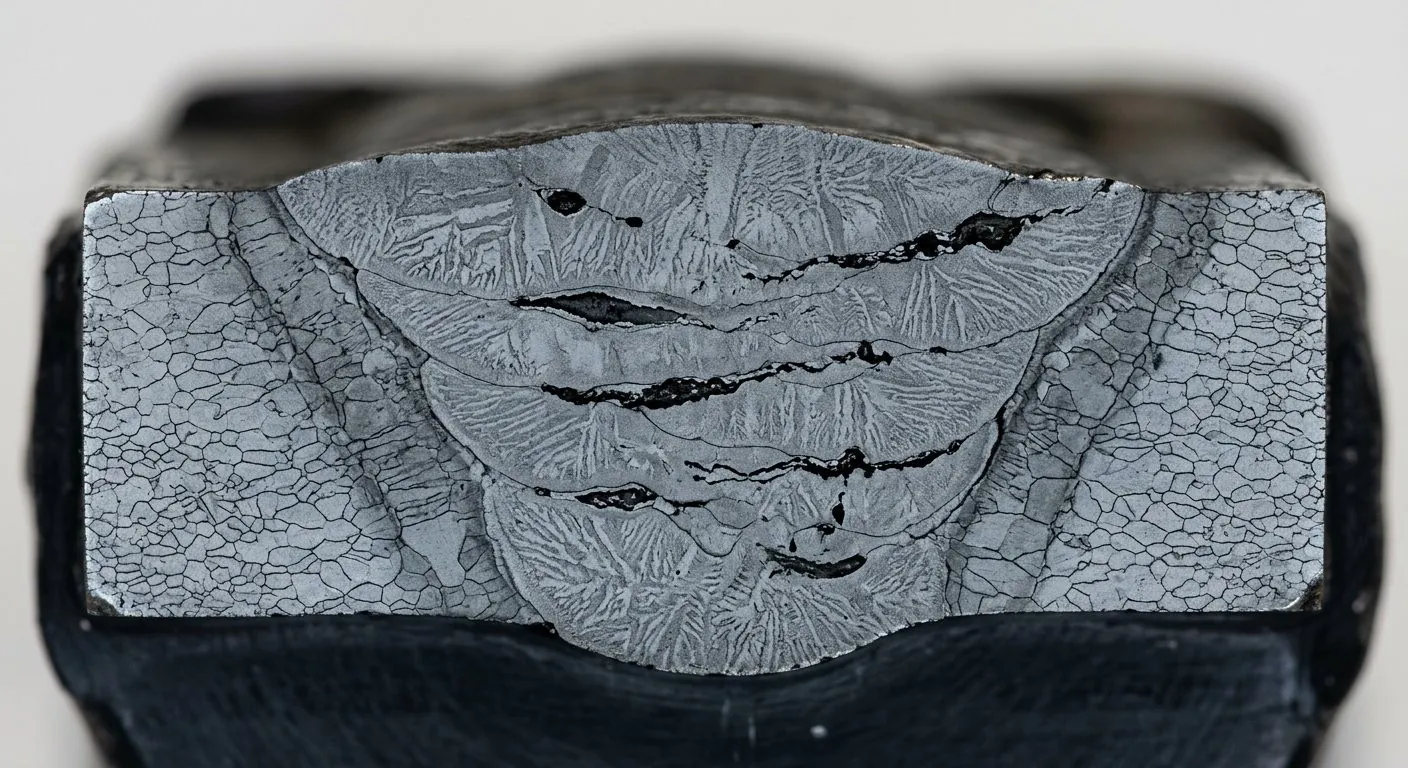
Рисунок 2 – «Шлаковые включения по границам валиков»
Причины возникновения
Положение электрода и ванны
- неправильный угол наклона электрода: шлак «забегает» ahead of pool и захватывается ванной
- смещение электрода вперёд по ходу сварки (в сторону движения шва)
- недостаточная длина дуги — шлак не всплывает, а перемешивается с металлом
Флюсовая оснастка и режим
- несоответствие флюса и электрода (химический состав, гранулометрия)
- избыточный расход флюса, просушка флюса на технологическом режиме
- нарушение технологии сварки под флюсом: неправильный угол схождения кромок, «бегство» флюса
- сварка с перерывами без очистки ванны от шлака
Защита и подготовка
- подсос воздуха в зону сварки при сварке в защитном газе (проверка уплотнений, расхода газа)
- влажный или загрязнённый защитный газ, конденсат в редукторе
- сварка по грунту, заваренный шлак на обратной стороне корня
- зачистка корня без удаления шлаковой корки (шлифовкой «в гладь» с окалиной)
Наиболее частые участки локализации
Типичная зона: Границы проходов, корневая зона, граница сплавления, зона кратера.
- границы между проходами — основная зона захвата шлака
- корневая зона шва (при недостаточной очистке корня перед заполняющими проходами)
- у границы сплавления, в зоне выхода плавления на кромку
- в зоне кратера в конце шва (шлак не успевает всплыть при остановке)
- в угловых и тавровых соединениях — у корня, в «карманах»
- в швах, сваренных в защитном газе, — по всему сечению (хлопья Al₂O₃)
Методы контроля и границы их применимости
| Метод | Что выявляет и особенности применения |
|---|---|
| РК | Основной метод. При толщине стенки до 50 мм — просвечивание в 2 проекциях (для корневых включений); при большей толщине — сварка полозьев, эталоны сравнения. |
| УЗК (СОВ) | Выявляет включения при наличии сплошной шлифовки поверхности; шлаковые включения дают протяжённые отражения, которые необходимо отличать от трещин (угол отражения, динамика). |
| ВИК | Только наружные шлаковые наплывы и открытые шлаковые включения на поверхности. |
| Металлография | Подтверждение природы включения (шаровидное — шлак, пластинчатое — флок), оценка длины и ширины. |
Профилактика
- правильный выбор флюса и электрода по паспорту, контроль гранулометрии и просушки
- углы установки электрода и положение ванны по картам технологии сварки
- обдувка корня и полная очистка шлака между проходами, зачистка корня «до чистого металла»
- проверка герметичности и расхода защитного газа, осушка газа и редуктора
Оценка по нормативу. ISO 5817 класс B — не допускается; по ISO 17637 допускаются единичные мелкие включения в ограниченном количестве
3.3. Твёрдые (оксидные, флоковые) включения
Термин и обозначение дефекта: Solid inclusions / oxide inclusions; ISO 6520-1: solid inclusion (non-metallic or metallic foreign material trapped in weld metal).
Твёрдые включения — инородные частицы неметаллического (оксиды, фториды, шлаки) или металлического (медь, латунь, вольфрам) происхождения, закалённые в шве. В отличие от пор округлой формы, включения имеют угловатую, острую, неправильную форму. Разновидность — флоковые (расслоённые) включения: плоские, пластинчатые, вытянутые по направлению прокатки, расположенные в основном металле и ЗТВ; они резко снижают усталостную прочность и являются очагами зарождения трещин. Отдельную опасность представляют медные включения от контактировавшего с основным металлом медного контактного электрода или жёсткой медной жилы: в сварном шве они образуют трещины (холодные) и «горячие» разрывы, так как медь не растворяется в стали.
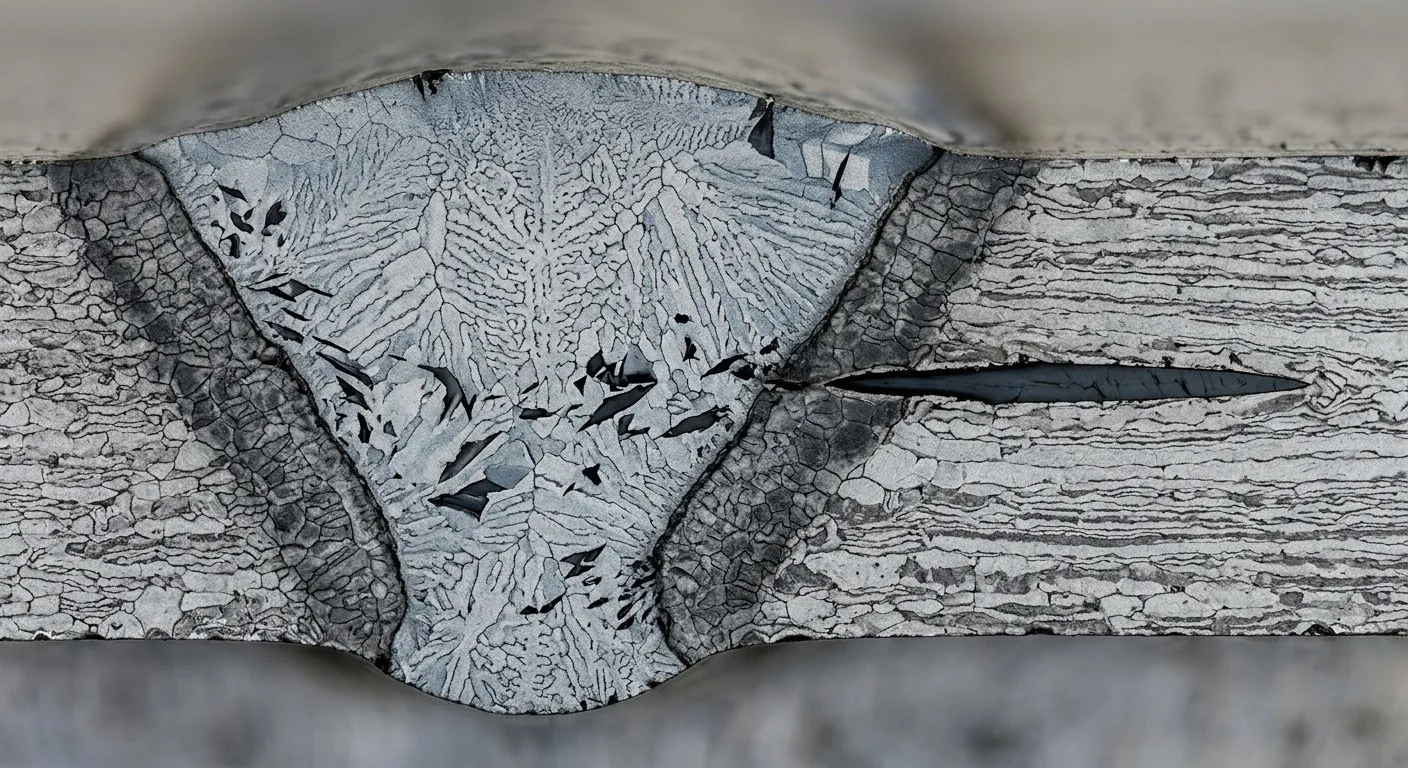
Рисунок 3 – «Твёрдые оксидные включения в сварном шве»
Причины возникновения
Загрязнения и подготовка
- попадание окалины, ржавчины, шлака, шкурки, масла в зону плавления
- задиры, заусенцы, некачественная резка кромок (газовая, плазменная без зачистки)
- сварка по старому шву, по сборочному прихвату без очистки
Расходные материалы и оснастка
- контакт медной жилы (контактного башмака) с основным металлом или лужёной подкладкой
- медная проволока/электрод, соприкасающиеся с изделием; омеднённые расходники
- некачественный флюс, смешанные партии электродов, нарушение условий хранения
Металл и режим
- высокое содержание серы (S) в сталях с низкой раскисленностью — сульфидные флоковые включения в ЗТВ
- неполное перемешивание шлака и металла, затянувшийся шлак
- сварка по окисленному краю (например, после нагрева «до черноты»)
Наиболее частые участки локализации
Типичная зона: Корневая зона, границы проходов, граница сплавления, зона кратера, ЗТВ.
- корневая зона шва — при недостаточной очистке корня и наличии окалины
- на границах проходов, в «карманах» между ними
- у границы сплавления, в зоне выхода плавления на кромку
- в зоне кратера в конце шва
- в ЗТВ и основном металле — флоковые (расслоённые) включения, особенно в сталях с повышенной серой
- в швах на тонколистовом металле с подпаркой — контактные включения от подкладки
Методы контроля и границы их применимости
| Метод | Что выявляет и особенности применения |
|---|---|
| РК | Основной метод: включения видны как характерные «матовые» (для шлака) или «светлые» (для оксидов) участки, в отличие от пористости. |
| УЗК (СОВ) | Обнаруживает включения ≥ 1,5–2 мм; флоковые включения в ЗТВ при толщине до 50 мм — по ГОСТ Р 55724-2013 (активный метод контроля усталостных трещин). |
| Металлография | Определение природы включения: шлаковое (округлое, сингенетично), оксидное (угловатое), флоковое (пластинчатое, в ЗТВ). |
| ВИК | Поверхностные включения и наплывы шлака; корневое включение при выходе на обратную сторону. |
Профилактика
- зачистка кромок и корня до чистого металла с удалением окалины
- использование медносодержащих расходников — только с изолированным контактным устройством
- контроль серы и фосфора в свариваемом металле, выбор сталей с низкой раскисленностью
- запрет смешивания электродов разных марок, контроль условий хранения флюса
Оценка по нормативу. ISO 5817 класс B — не допускается; флоковые включения в ЗТВ — по ISO 17637 не допускаются
3.4. Окалина и окисление поверхности шва
Термин и обозначение дефекта: Oxide scale / surface oxidation; ISO 6520-1: surface oxide (layer of oxide on the weld surface); ISO 6520-1: undercut — сопутствующее коррозионное повреждение.
Окалина — плотный слой оксидов железа (FeO, Fe₃O₄), образующийся на поверхности шва при сварке открытой дугой в воздухе без защиты. Характерный признак — чешуйчатое, легко осыпающееся покрытие тёмно-серого цвета, а также побежавшие (синевато-золотистые) окраски, свидетельствующие о перегреве и низкой скорости сварки. Окалина осыпается, обнажая пористый, коррозионно-активный слой; под ней нередко обнаруживается пористость и поверхностные трещины. Само по себе наличие окалины препятствует проведению капиллярного и цветного контроля, ведёт к заклиниванию щупа при измерении геометрии, служит очагом коррозии и снижает усталостную прочность соединения.
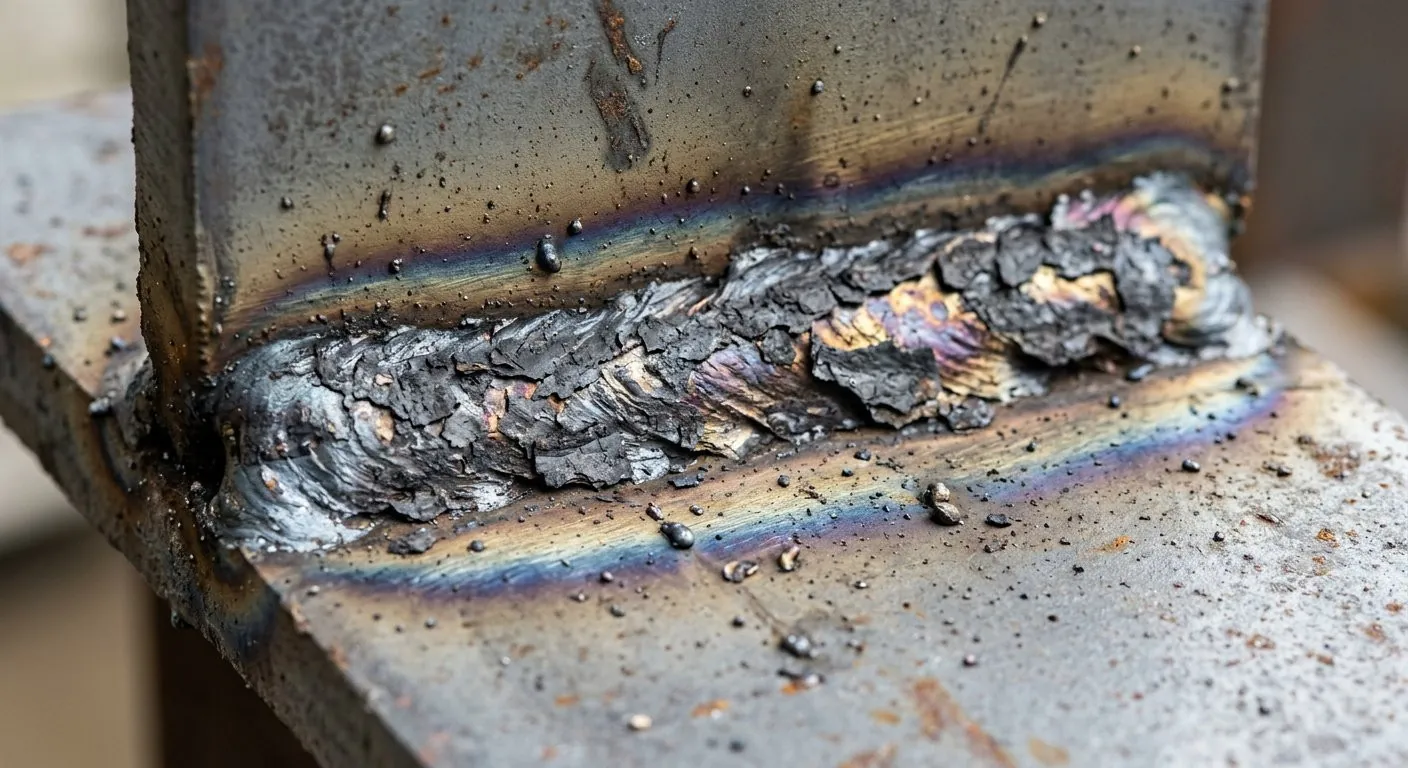
Рисунок 4 – «Окалина и окисление поверхности шва»
Причины возникновения
Режим и тепловложение
- низкая скорость сварки и большое тепловложение — длительное пребывание шва в зоне окисления
- сварка без защитного газа (MMA, SAW без флюсовой защиты, открытая дуга) по низкоокислительным сталям
- перегрев из-за остановок и зависания дуги на одном месте
Расходные материалы и окружающая среда
- неправильный подбор электрода/флюса (кислотные флюсы дают повышенное окисление)
- сварка в сырой/ветреной среде, наличие в атмосфере влаги и промышленных газов
- загрязнённая поверхность (масло, пыль) — дополнительный источник кислорода
Эксплуатация
- нагрев готового изделия в печи без контролируемой атмосферы (обезличивание, коксование)
- длительное хранение во влажной среде без консервации
Наиболее частые участки локализации
Типичная зона: Поверхность шва (усиление), прилегающий основной металл, зона термического влияния.
- поверхность шва (усиление) — наиболее типичное место
- прилегающий к шву основной металл в зоне 0–20 мм (задубевший наплыв окалины)
- обратная сторона шва при сварке корня без поддува/зачистки
- зона кратера в конце шва — окалина всегда в большем количестве
- участки, где дуга возникала вне шва (внезапное «зажигание», arc strike)
Методы контроля и границы их применимости
| Метод | Что выявляет и особенности применения |
|---|---|
| ВИК | Основной метод: окалина и побежавшие окраски определяются визуально, оценивается и цвет (критерий допустимого нагрева). |
| ПК (ВК) | Выполняется только после зачистки поверхности от окалины — иначе проникающая жидкость не смачивает дефект и контроль недостоверен. |
| УЗК | Окисление под поверхностью (пористость и расслоение под окалиной) выявляется в загрязнённых зонах как локальные отражения. |
| Металлография | Оценка толщины и структуры оксидного слоя, подокалинной пористости. |
Профилактика
- сварка в защитном газе (MIG/MAG/TIG) при сварке ответственных конструкций из углеродистых сталей
- подбор оптимального тепловложения и скорости, исключение зависания дуги
- обдувка обратной стороны корня и зачистка шва от окалины (в т.ч. перед НК)
- консервация изделия и защита при транспортировке, хранение в сухом помещении
Оценка по нормативу. Как правило, не относится к «несплошности» шва, а рассматривается как несоответствие требований к качеству поверхности и как фактор, снижающий результативность НК
3.5. Непровар (недостаточная глубина проплавления)
Термин и обозначение дефекта: Incomplete penetration / incomplete joint penetration; ISO 6520-1: incomplete penetration (portion of weld cross-section lacking fusion).
Непровар — дефект, при котором свариваемые поверхности не соединены по всей толщине: в корне шва остаётся незаполненный металлом участок. В поперечном разрезе — характерный клиновидный (V-образный) незаполненный объём у корня, иногда с рыхлой, пористой структурой и остатками шлака. Непровар является одной из наиболее опасных форм несплошности: он не снижает, а полностью исключает работу сечения на растяжение в зоне дефекта, создаёт концентратор напряжений с коэффициентом, близким к теоретическому, и является причиной разрушения соединения по концентрации напряжений, а также инициирует коррозионное разрушение и водородную хрупкость. Сопровождается подрезами, незаваренным корнем, пористостью.
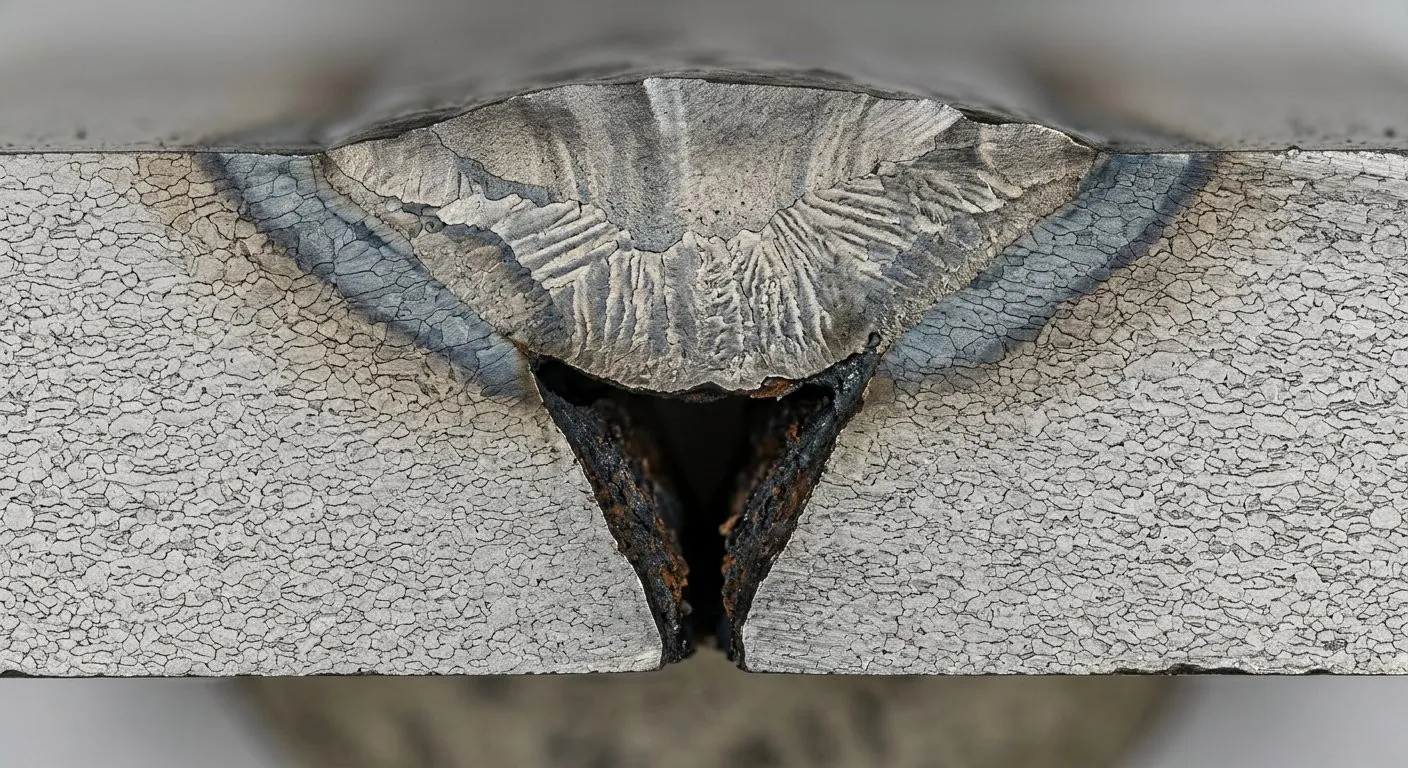
Рисунок 5 – «Непровар по сечению стыкового соединения»
Причины возникновения
Параметры режима
- чрезмерная скорость сварки при недостаточной силе тока — малая глубина проплавления
- заниженное тепловложение при большой толщине металла и отсутствии подогрева
- неправильный диаметр электрода (велик) при малой толщине и большой скорости
- работа «на весу» (с прихватками, с подпаркой) — ванна не доходит до корня
Сборка и подготовка
- чрезмерный зазор в корне и большое смещение кромок
- неправильный угол скоса кромок, недостаточная глубина разделки
- загрязнённый, окисленный корень, заваренный шлак — расплав не «смачивает» корень
- смещение электрода вперёд (в сторону движения), «увод» дуги от оси
Условия сварки
- сварка холодного металла (низкая температура, зима, сквозняк) — ванна застывает, не успев пройти на всю толщину
- жёсткая система (сварка жёстких рам, труб с малым радиусом — высокая жёсткость выдавливает ванну)
- неправильный выбор сварочного режима для конкретной толщины и положения
Наиболее частые участки локализации
Типичная зона: Корень шва — по всей длине или локально.
- корень шва — типичное и наиболее частое место
- участки с увеличенным зазором и со смещёнными кромками
- швы, сваренные на «весу» (стыки с прихватками, тавровые соединения, монтажные швы)
- первый проход в многослойной сварке, если он выполнен на «холодной» сборке
- швы в вертикальном и наклонном положении — ванна стекает, коррень не заполняется
- зоны выхода плавления на кромку при прерывистой сварке
Методы контроля и границы их применимости
| Метод | Что выявляет и особенности применения |
|---|---|
| УЗК (СОВ) | Основной метод: непровар выявляется как отсутствие сигнала в корневой зоне, «непроплавление», ложные отражения от границы сплавления. |
| РК | Контроль в 2 проекциях; непровар даёт отсутствие изображения металла в корне. Применяется при толщине до 30–40 мм. |
| ВИК + зачистка корня | Оценка корня «золотом» после предварительной зачистки; применяется как дополнительный, а не основной метод. |
| Метод пассивных температурных полей / инфракрасная термография | Косвенная оценка полноты проплавления при известных режимах. |
Профилактика
- расчёт режима сварки по толщине, типу соединения и положению (карты технологических режимов)
- контроль сборки: зазор, смещение кромок, угол скоса, прихватки
- предварительный подогрев при низких температурах и высокой толщине
- зачистка корня до чистого металла, обдувка при сварке корня
- входной контроль электродов и оборудования (режим, кабели, масса электрода)
Оценка по нормативу. ISO 5817 класс B и C — не допускается; по ISO 17637 — не допускается (некоторые виды соединений допускают по отдельным проектам)
3.6. Несплавление (по границе сплавления)
Термин и обозначение дефекта: Lack of fusion; ISO 6520-1: lack of fusion (failure to fuse between weld metal and parent metal or between adjacent weld passes).
Несплавление — отсутствие полного сплавления свариваемых поверхностей (или соседних проходов) при их контакте. Дефект располагается вдоль границы сплавления — линии, по которой наплавленный металл переходит в основной металл. В сечении представляет собой узкую щель или линзу, часто с сохранившейся оксидной плёнкой на поверхности контакта, иногда с частичным заполнением расплавом. Принципиальное отличие от непровара: несплавление формируется ПО границе сплавления на протяжении шва, непровар — в корне (по толщине). Несплавленная зона работает как готовая трещина с нулевой прочностью, мгновенно разрушает соединение при циклических нагрузках, является инициатором коррозионного растрескивания. Усталостная прочность соединения с несплавлением снижается в десятки раз.
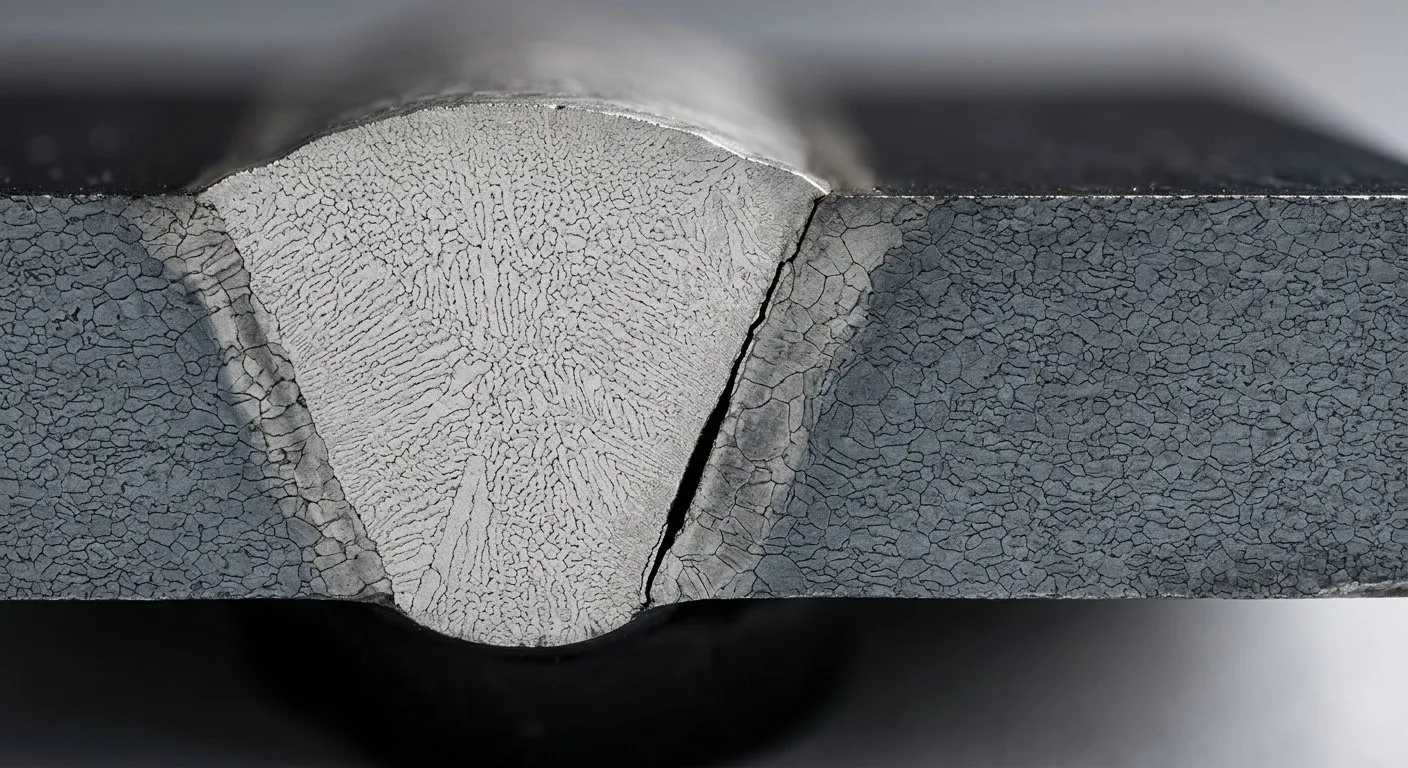
Рисунок 6 – «Несплавление по линии сплавления»
Причины возникновения
Положение электрода и режим
- «холодный» угол электрода, чрезмерный наклон электрода в сторону шва (увод дуги на кромку)
- неправильный вылет электрода (слишком большой — прогрев падает, слишком малый — залипание)
- заниженная сила тока при повышенной скорости сварки — недостаточная глубина проплавления на границе
- большой диаметр электрода, электрод «гуляет» из-за неисправного держателя
Сборка и подготовка
- загрязнённые, окисленные, замасленные поверхности, следы коррозии на кромках
- попадание шлака, окалины, шкурки в зону плавления
- большой зазор и смещение кромок, некачественная разделка
- сварка прихваток на «весу», особенно на холодном металле
Условия и организация
- сварка в сильный ветер открытой дугой — дуга «сдувается», поверхность не прогревается
- низкая температура металла, сварка с перерывами без подогрева
- сварка кольцевых и замкнутых швов без правки «прожога»/прогрева — металл «закручивается», плавление уходит в сторону
- продольная сварка с малой скоростью и «горячей» подводкой расплава
Наиболее частые участки локализации
Типичная зона: Граница сплавления (линия сплавления), зона выхода плавления на кромку.
- граница (линия) сплавления — по всей длине шва, особенно в зоне выхода плавления на кромку
- участки, где электрод отклонялся (широкий шов, малый радиус, повороты)
- первый проход у кромки (при некачественной подготовке кромок)
- по краю тавровых и угловых швов — в зоне контакта шва с основным металлом
- в зонах сварки на наклонных и вертикальных поверхностях (влияние гравитации)
- в торцах шва и в зонах ремонта сваркой — при «холодном» возобновлении
Методы контроля и границы их применимости
| Метод | Что выявляет и особенности применения |
|---|---|
| УЗК (СОВ) | Основной метод: несплавление даёт характерные отражения в приграничной зоне, в том числе вблизи границы сплавления; выявляется при ТК ≥ 1,5–2 мм. |
| РК | Выявляется в 2 проекциях; при направлении плёнки параллельно дефекту — возможен «пропуск», поэтому обязательна съёмка в двух направлениях. |
| ПК (ВК) | Только в случае выхода дефекта на поверхность (кромка, корень). |
| Металлография | Подтверждение несплавления (отсутствие перехода металл-металл, оксидная плёнка на границе). |
Профилактика
- отработка режима и положения электрода на сборочном прихвате перед сваркой изделия
- зачистка поверхностей до чистого металла, удаление окалины и шлака
- защита от ветра (ветрозащитные экраны, ширмы) при сварке открытой дугой
- контроль состояния электрододержателя, массы электрода, вылета и износа электрода
Оценка по нормативу. ISO 5817 класс B и C — не допускается; ISO 17637 — не допускается
3.7. Незаваренный корень (корневая полость, корневая щель)
Термин и обозначение дефекта: Unfused root / root gap (open root); ISO 6520-1: incomplete joint (открытый корень, неполное соединение по корню).
Незаваренный корень — полость в корне сварного соединения, не заполненная наплавленным металлом и сообщающаяся с обратной стороной изделия (или с корневой пористостью). В отличие от непровара, который представляет собой клин у корня, здесь образуется открытая полость, выходящая на обратную сторону шва; при большой величине дефект виден как сквозной канал. Дефект абсолютно неработоспособен: соединение теряет несущую способность по сечению, не обеспечивает герметичность, является прямым путём коррозии (протечки, доступ агрессивной среды к ЗТВ и шву), приводит к отслоению шва и к разрушению по ЗТВ. Наличие корневых полостей — одна из главных причин аварий на трубопроводах и сосудах.
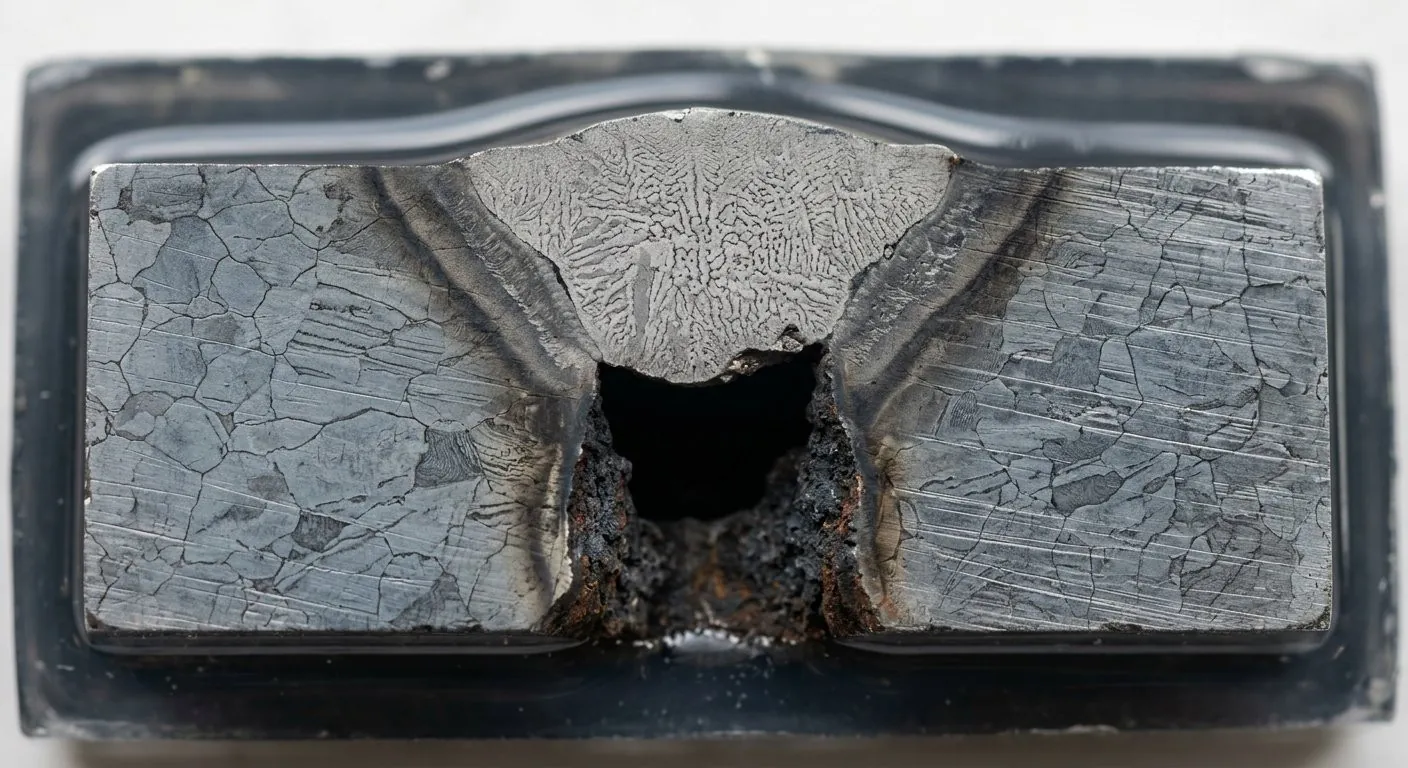
Рисунок 7 – «Незаваренный корень стыкового соединения»
Причины возникновения
Корень и сборка
- увеличенный зазор в корне (более 2–3 мм) при несоответствующей подготовке кромок
- неправильная сборка: смещение кромок, перекос пластин, несовпадение уровней
- отсутствие подогрева при сварке толстостенного металла в холодном состоянии
Режим сварки
- недостаточная глубина проплавления первого (корневого) прохода — совокупно с непроваром
- большой диаметр электрода и смещённый вперёд электрод — ванна не доходит до корня
- завышенная скорость сварки, малый ток, «холодный» старт
- прогрев и проплавление на подкладке с зазором, «сварка на весу» с провисанием
Организация процесса
- пропуск зачистки корня и обдувки между проходами
- выполнение монтажной сварки «через заглушку» без соответствующей разделки
- переходы «стык — тавр» с невыполненной разделкой корня
Наиболее частые участки локализации
Типичная зона: Корень шва, обратная сторона соединения.
- корень шва по всей длине (при систематической неправильной сборке) или локально
- зоны максимального зазора и смещения кромок
- зоны примыкания тавровых и стыковых соединений («сварка внахлёст с раздельной сборкой»)
- обратная сторона соединения — место выхода дефекта, видимое при ВИК
- швы, сваренные в монтаже (монтажные стыки трубопроводов, коллекторов)
Методы контроля и границы их применимости
| Метод | Что выявляет и особенности применения |
|---|---|
| УЗК (СОВ) | Основной метод: корневая полость выявляется как отсутствие донной части сигнала; обязательна проверка обратной стороны (обратного сигнала). |
| РК | Надёжно при толщине до 30–40 мм; корневая полость даёт светлый (незаполненный) участок на снимке. |
| ВИК обратной стороны | Осмотр корня с зачисткой, освещением, эндоскопом/видеоскопом; косвенно — по подрезам и «задирам» на обратной стороне. |
| Испытание на плотность / опрессовка | Подтверждение сквозного характера дефекта (для сосудов и трубопроводов — обязательный этап). |
Профилактика
- жёсткий входной контроль сборки: зазор, смещение, перекос — с допуском по чертежу
- правильная разделка корня, в т.ч. в переходных зонах «стык — тавр»
- зачистка и обдувка корня перед каждым проходом, контроль заполнения
- подогрев и правильный выбор режима для корневого прохода
Оценка по нормативу. ISO 5817 класс B — не допускается; по ISO 17637 не допускается
3.8. Трещины
Термин и обозначение дефекта: Cracks (hot cracking, cold cracking); ISO 6520-1: crack (linear imperfection; hot crack — in weld metal or HAZ, cold crack — in HAZ).
Трещины — разрывы сплошности металла шва или зоны термического влияния. Подразделяются на горячие (возникают при температуре выше 1200 °C в процессе сварки — в зоне полуостывания шва и в ЗТВ у границы сплавления; безоксидные, межзёренные, волочистые, часто с цепочкой микропор) и холодные (возникают после затвердевания — водородные, в ЗТВ мартенситных сталей; поперечные и продольные). Трещина полностью разделяет сечение, работа несущей способности соединения падает до нуля, а при циклических нагрузках трещина является очагом усталостного разрушения. Трещины являются недопустимым дефектом при любом уровне качества по ISO 5817 и ISO 17637; в атомной энергетике — по ПНАЭБ-01-03-2001, ASME Section XI, EN 1090 (все классы исполнения).
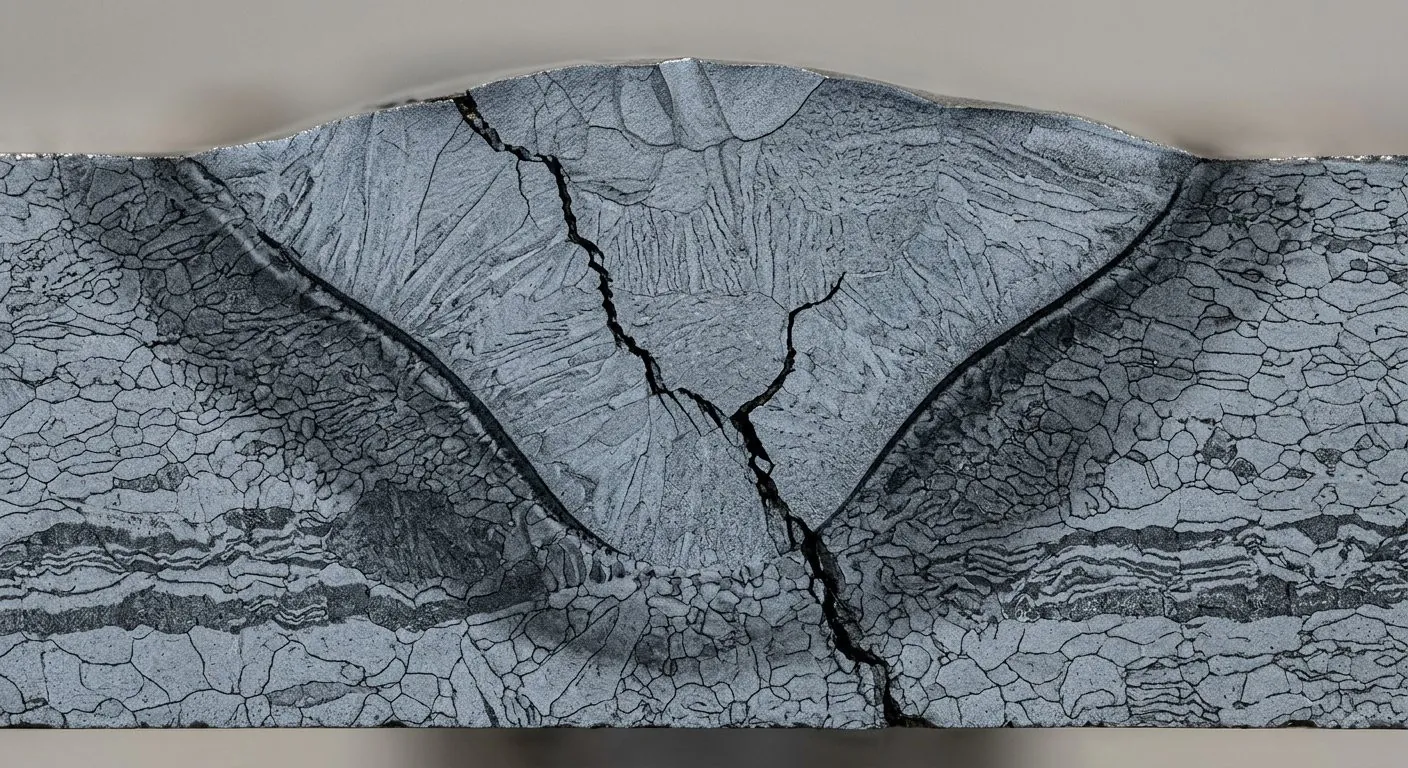
Рисунок 8 – «Трещина, распространяющаяся из шва в зону термического влияния»
Причины возникновения
Горячие трещины
- высокая скорость сварки и избыточное тепловложение, широкий шов, завышенная предрасплавленная температура
- повышенное содержание серы, фосфора, углерода и низкая степень раскисления ванны (ликвация по границам зёрен)
- жёсткое закрепление конструкции, сварка кольцевых швов без перерывов
- сварка по грунту и на деталях с плохой теплоотводностью (толстые фланы, вкладыши)
Холодные трещины
- водород в наплавленном металле (влажные электроды, флюс, загрязнённая поверхность)
- высокая твёрдость (martensite) в ЗТВ — высокоуглеродистые и низколегированные стали
- высокие остаточные напряжения при жёстком закреплении и низкая пластичность ЗТВ
- сварка при низких температурах без подогрева, отсутствие послесварочной термообработки
- избыточное тепловложение (широкая ЗТВ, крупнозернистая структура) как фактор снижения пластичности
Кратер и завершение шва
- резкая остановка дуги, отвод электрода в сторону или вниз, «застывание» ванны в кратере
- отсутствие заполнения кратера, зависание электрода при его смене
Наиболее частые участки локализации
Типичная зона: ЗТВ у границы сплавления, ось шва, корень, зона кратера.
- ЗТВ непосредственно у границы сплавления — основное место горячих трещин
- ось шва — продольные трещины, как правило, по шлаковым включениям
- корень шва и прикорневая зона — поперечные холодные трещины
- зона кратера в конце шва — самая частая причина зарождения трещин в любом шве
- начало шва (холодный старт), точки смены электрода и сварщика
- места ремонта сваркой, заварка трещин, «замазка» дефектов сваркой
- зоны термического влияния на выходе плавления на кромку
Методы контроля и границы их применимости
| Метод | Что выявляет и особенности применения |
|---|---|
| ПК (капиллярный) / ВК (цветной) | Основной метод для открытых трещин на поверхности (чувствительность — от 10 мкм). Требует тщательной очистки и обезжиривания поверхности. |
| УЗК | Выявляет трещины, ориентированные непараллельно звуковому пучку (в т.ч. в корне и в ЗТВ), при глубине залегания до 50–100 мм (ТТ/ПВ). |
| МПК (магнитопорошковый) | Контроль ферромагнитных сталей: трещины, ориентированные поперёк магнитного поля, — высокая чувствительность, в т.ч. на обратной стороне. |
| РК | Только для трещин, расположенных параллельно плёнке; в остальных случаях — неэффективен. |
| АУД (электромагнитный/ультразвуковой эхо-кристаллографический) | Определение глубины, протяжённости и направления трещины в ЗТВ и шве. |
Профилактика
- подогрев и/или послесварочная термообработка для снижения скорости охлаждения и твёрдости ЗТВ
- применение низколегированных электродов с низким содержанием водорода, просушка расходных материалов
- контроль S, P, C в основном металле, использование сталей с низкой раскисленностью
- правильное завершение шва: заполнение кратера, плавный вывод электрода по оси шва с снижением тока
- снижение тепловложения, послойное очищение шва, разбивка длинных швов на звенья
Оценка по нормативу. ISO 5817 класс B, C, D — не допускаются (трещины недопустимы при любом уровне качества)
3.9. Подрез (канавка у основания шва)
Термин и обозначение дефекта: Undercut; ISO 6520-1: undercut (groove in parent metal adjacent to weld toe).
Подрез — углубление в основном металле у основания (в «пазу») сварного шва, понижающее уровень поверхности относительно основного металла. Типичная глубина 0,2–2 мм, длина — от единиц миллиметров до сотен миллиметров и до непрерывной по всему шву. Подрез уменьшает расчётное сечение соединения, создаёт остроугольный концентратор напряжений (коэффициент при глубине 1 мм может превышать 3), является инициатором усталостных трещин, а также очагом коррозии (в подрезе задерживается влага, образуется зазор, происходит кавитационный и коррозионно-усталостный износ). Наличие подреза в 100 % случаев требует либо ремонта (зачистка и заварка), либо принятия решения по результатам расчёта на прочность/выносливость.
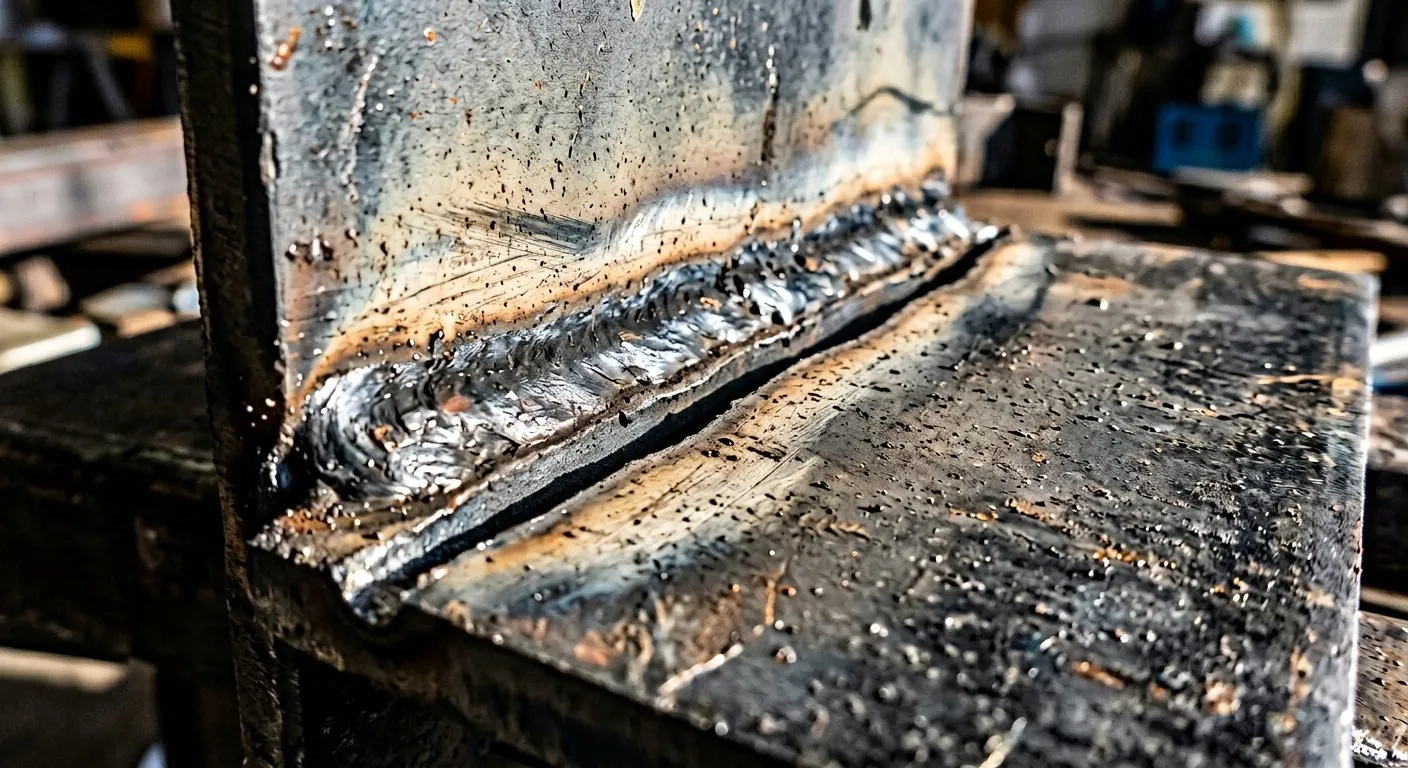
Рисунок 9 – «Подрез по кромке шва»
Причины возникновения
Положение электрода и дуги
- чрезмерный угол наклона электрода в сторону шва («завад», «тянутая» дуга) — расплавление основного металла у основания
- электрод «гуляет», нестабильное положение, вибрация электрода и кабеля
- неправильный вылет электрода (увеличение — смещение дуги к основному металлу)
Режим сварки
- завышенная сила тока и/или большая длина дуги, заниженная скорость сварки
- слишком широкий шов по отношению к ширине разделки — электрод выходит на основной металл
- неправильное соотношение ширины шва и глубины проплавления
Сборка и кромки
- некачественная разделка кромок, смещение кромок, «вогнутые» или неровные кромки
- повреждение кромок (задиры, подпал) — электрод «цепляет» за дефект и уходит в сторону
- сварка на сборочных прихватках с проваром кромки
Внешние условия
- сквозняк, «сдувание» дуги открытой дугой — дуга отклоняется к кромке
- сварка в жёстком положении, на весу, в вертикали — невозможность удерживать правильный угол
Наиболее частые участки локализации
Типичная зона: Основание шва (угол между швом и основным металлом) — по всей длине.
- основание шва по всей длине — в местах неправильного ведения электрода
- участки с повышенной скоростью сварки (короткие швы, кольцевые швы, повороты)
- в зонах, где электрод отклонялся или «залипал» на кромке
- в тавровых и угловых швах — у корня, на границе с основным металлом
- в нижней части вертикальных швов и в швах, сваренных в «потолочном» положении
- со стороны сборки — при неправильной геометрии кромок
Методы контроля и границы их применимости
| Метод | Что выявляет и особенности применения |
|---|---|
| ВИК | Основной метод: подрез определяется визуально и измеряется щупами, линейкой, шаблоном, лупой; оценивается глубина и непрерывность по длине. |
| УЗК (СОВ) | Оценка фактического ослабления сечения при контроле качества ответственных конструкций. |
| РК | При наличии выхода подреза на поверхность шва; в остальных случаях — ограниченно. |
| Измерение геометрии (ГОСТ 6996-66 / EN ISO 17637) | Сопоставление фактического профиля с чертежом при ремонте подреза. |
Профилактика
- отработка положения электрода и «угла тянущей дуги» на прихвате
- контроль износа электрода, состояния держателя и длины вылета
- защита от ветра, сварка в защищённых от сквозняка зонах
- контроль качества разделки кромок и геометрии сборки
- проверка электрической «земли»/обратного кабеля: плохой контакт — «блуждающий» ток и подрез
Оценка по нормативу. ISO 5817 класс B — не допускается; класс C — ограниченная длина/глубина; класс D — допускается в больших величинах; ISO 17637 — по допустимой длине
3.10. Прожог (сквозное проваривание)
Термин и обозначение дефекта: Burn-through / excessive penetration (melt-through); ISO 6520-1: burn through (melting through the wall, visible as a hole or a protrusion on the root side).
Прожог — сквозное проваривание основного металла (или первого прохода) с образованием сквозного отверстия в шве, вытеканием расплава и образованием наплывов (выплесков) на обратной стороне. Дефект приводит к потере металла в сечении, нарушению геометрии, появлению провалов и подрезов на обратной стороне, а в случае сварки по замкнутому контуру — к аварийному истечению расплава и остановке процесса. На обратной стороне образуются капли, «гребни», сферические наплывы, которые при последующей сварке дают непровары, пористость и трещины. В сварных соединениях сосудов и трубопроводов прожог в зоне корня означает потерю герметичности и недопустимость по ПНАЭБ-01-03-2001 и ASME.
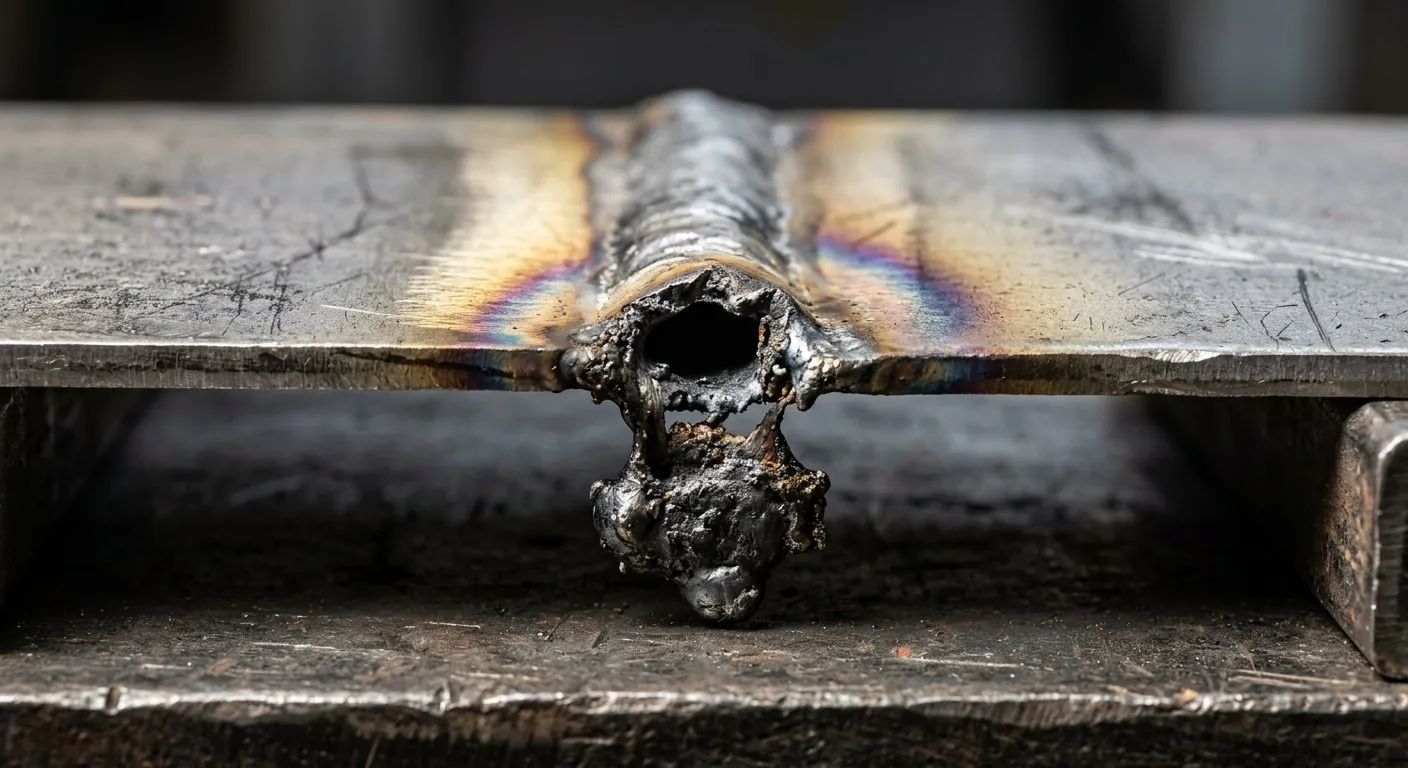
Рисунок 10 – «Прожог при сварке тонколистовой стали»
Причины возникновения
Тепловложение
- превышение допустимого тепловложения при малой толщине металла
- завышенная сила тока при тонком листе (1–4 мм) и большой длине дуги
- длительное нахождение ванны в одной точке: зависание электрода, «залипание», прокачка
Сборка и геометрия
- большой зазор в корне и смещение кромок — ванна не удерживается в зазоре
- провар кромки при сварке внахлёст и на прихватках
- неправильная (слишком глубокая) разделка, превышение глубины проплавления
Оборудование и организация
- отсутствие или неправильное положение подкладки (сварка «на весу» вместо «с подпаркой»)
- неисправность подъёмно-транспортного оборудования, «просадка» заготовки в зоне сварки
- намотанный, сбитый или перегретый электрод, нарушение параметров режима
- продолжительная непрерывная сварка без перерывов — локальный перегрев
Наиболее частые участки локализации
Типичная зона: Шов (середина валика), обратная сторона соединения, зоны зависания электрода.
- середина валика (участки длительной дуги) и зоны остановки/зависания электрода
- обратная сторона шва — наплавы и выплески расплава
- сварка внахлёст (прихватки, сборочные швы) — провар верхней детали
- тонколистовой металл (1–4 мм) при сварочном токе, рассчитанном на более толстый металл
- нижняя часть вертикальных швов и швы, сваренные в положении «снизу вверх» без соответствующей техники
- зоны, где сварщик вынужден останавливаться (замена электрода, отход, регулировка)
Методы контроля и границы их применимости
| Метод | Что выявляет и особенности применения |
|---|---|
| ВИК | Осмотр обратной стороны: наплавы, капли, отверстия, «провар» с обратной стороны; при необходимости — снятие окалины. |
| РК | Отверстие и потеря сечения однозначно фиксируются на снимке; выполняется в 2 проекциях. |
| УЗК (СОВ) | Оценка остаточной толщины и наличия отверстия/непровара в зоне прожога. |
| Испытание на плотность | Обязательно для сосудов, трубопроводов и герметичных конструкций. |
Профилактика
- расчёт режима с учётом толщины (правило: ток на 1 мм толщины — 1 А на 1 диаметр электрода, корректировка по положению)
- использование подкладок, обратной стороны с поддувом, сборка с минимальным зазором
- контроль непрерывности и исправности электрической цепи, массы электрода
- отработка техники ведения электрода, запрет «залипания», периодическая очистка электрода
Оценка по нормативу. ISO 5817 класс B — не допускается; по ISO 17637 — как правило недопустим; требует ремонта (зачистка и заварка)
3.11. Кратер и трещина в кратере
Термин и обозначение дефекта: Crater / crater crack; ISO 6520-1: crater (depression at the end of a weld); crater crack (crack originating in a crater).
Кратер — углубление в наплавленном металле, образующееся при остановке сварки в луже расплава. При быстром остывании металла в кратере возникают внутренние напряжения, приводящие к образованию трещин: по разным оценкам, до 60–100 % кратеров при неправильном завершении шва содержат трещины. Трещина в кратере является одной из главных причин появления поперечных трещин в шве и ЗТВ, а при монтажной сварке — инициатором разрушения всего соединения. Кратер также образует замкнутую полость, в которой скапливается влага, — очаг коррозии и зарождения трещин. Отдельно выделяют «залповые» (взрывные) дефекты при сварке в защитном газе и при остановке с «застыванием» ванны.
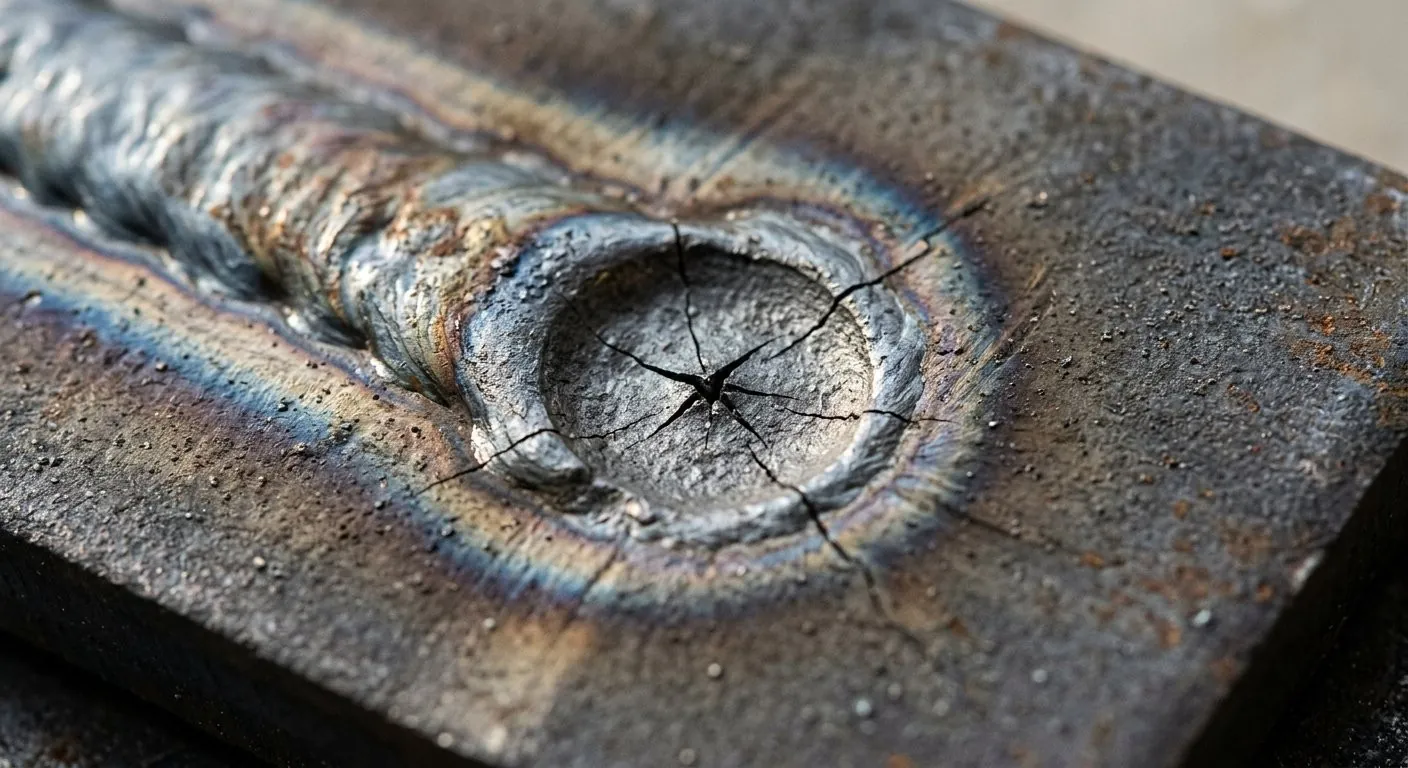
Рисунок 11 – «Кратер и трещина в кратере»
Причины возникновения
Завершение шва
- резкая остановка дуги без заполнения кратера, «рывок» электрода
- отвод электрода в сторону или вниз вместо плавного вывода по оси шва
- отключение тока при работающем электроде — мгновенное застывание ванны
Режим и условия
- слишком быстрое охлаждение кратера (тонкий металл, низкая температура, обдув)
- высокая склонность сплава к ликвации (повышенные S и P)
- жёсткое закрепление конструкции, высокие остаточные напряжения
- сварка в защитном газе при малом расходе — в кратере образуется пористая «пробка»
Организация
- смена электрода без предварительного заполнения кратера и прогрева
- переход на новый участок шва без «замёточной» процедуры
- частые остановки (перерывы, ожидание расплавки, отвод вентиляции)
Наиболее частые участки локализации
Типичная зона: Конечные точки швов, зоны остановки дуги, начало шва (холодный старт).
- конечная точка шва — самая частая зона трещин в кратере
- точки смены электрода и сварщика, места перерывов в сварке
- начало шва (холодный старт): кратер образуется при «зажигании» на уже остывшем металле
- концы кольцевых и замкнутых швов (сварка по замкнутому контуру)
- зона остановки в вертикальных швах (надо удержать ванну при прекращении дуги)
Методы контроля и границы их применимости
| Метод | Что выявляет и особенности применения |
|---|---|
| ВИК | Кратер виден визуально как вогнутое углубление в конечной точке шва; трещина внутри может быть не видна без ПК. |
| ПК / ВК (капиллярный, цветной) | Подтверждение и определение протяжённости трещины в кратере; высокая чувствительность к поверхностным трещинам. |
| УЗК (СОВ) | Трещина в кратере при положении вблизи поверхности выявляется в приповерхностном слое. |
| Металлография | Определение природы трещины (ликвационная, холодная), оценка глубины. |
Профилактика
- правильное завершение шва: снижение тока, вывод электрода по оси шва с медленным набором шлака, заполнение кратера
- заварка кратера при возобновлении сварки «обратным» движением на 30–50 мм
- прогрев при возобновлении сварки, особенно на холодном металле
- контроль «обратного» заполнения кратера при смене электрода и при монтажной сварке
Оценка по нормативу. ISO 5817 класс B — не допускается (трещина в кратере); сам кратер — как правило, недопустим при проверке профиля и герметичности
3.12. Смещение кромок (несовпадение уровней, смещение осей)
Термин и обозначение дефекта: Misalignment / offset (in thickness or in edge alignment); ISO 6520-1: misalignment (offset of the parts to be joined).
Смещение кромок — несовпадение уровней (по толщине) свариваемых деталей, а также несовпадение осей подготовленных кромок. Различают смещение по высоте (δ) и смещение по оси кромки (в плоскости, «сдвиг» кромок). Смещение по высоте приводит к неравномерности проплавления: при сварке со смещением корневой проход выполняется на одну деталь глубже, чем на другую, корневая зона одной из кромок остаётся «холодной» — возникают непровар, подрезы, поры; при этом появляется ступенька, ухудшающая работоспособность узла и снижающая усталостную прочность. Смещение оси кромок ведёт к «затесанию» расплава, изменению угла скоса в процессе сварки и систематическому браку. Отклонение геометрии — одна из немногих форм несоответствия, которая фиксируется измерительным контролем ещё до НК соединения.
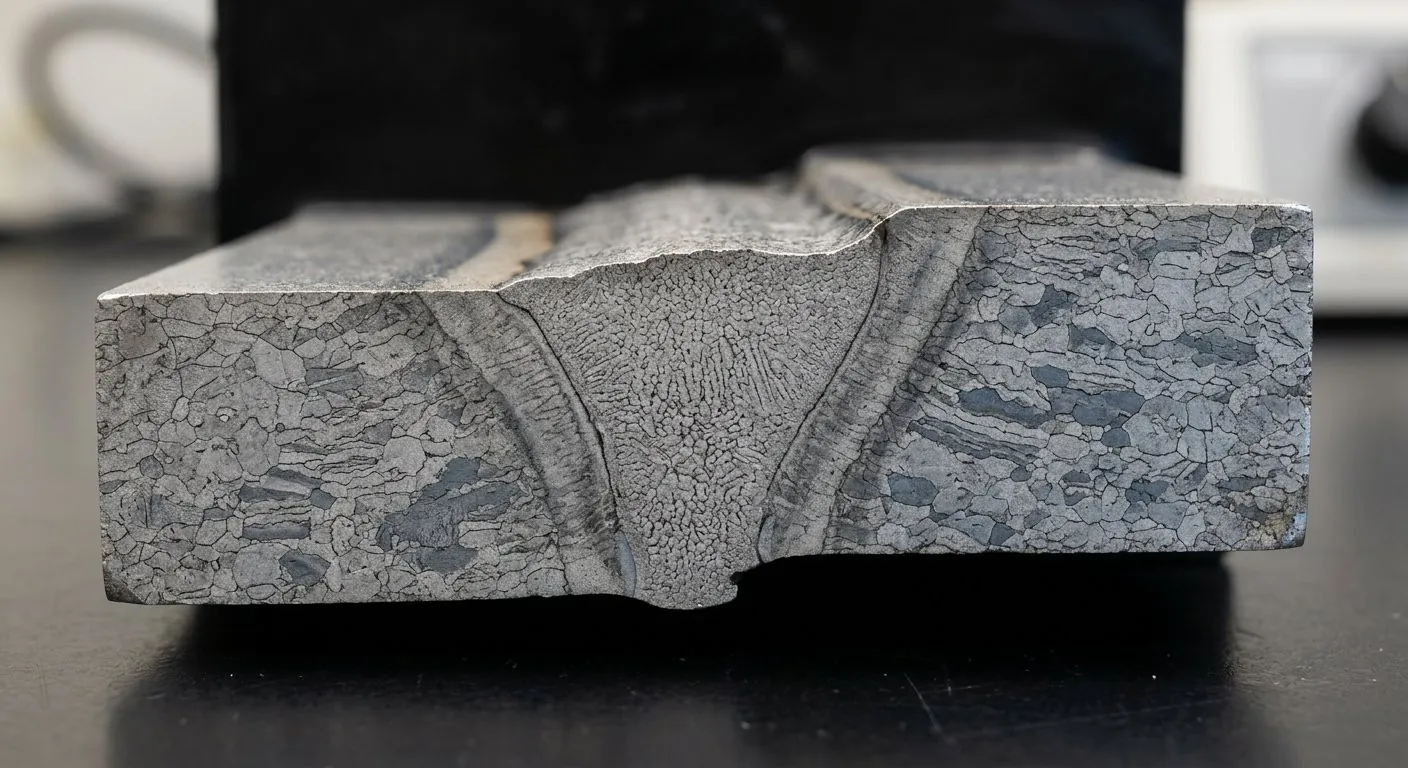
Рисунок 12 – «Смещение кромок стыкуемых листов»
Причины возникновения
Сборка и прихватки
- неправильная установка и закрепление деталей в сборочном приспособлении (без упоров, клинов)
- прихватки на «весу», смещение детали после прихватки вследствие деформации
- сварка внахлёст с разной толщиной листов, монтаж с перекосом
- ошибки разметки и раскроя, неправильный перекос кромок
Технологические факторы
- сварочные деформации и «увод» конструкции в процессе сварки (особенно при жёстком креплении)
- переворачивание изделия без сохранения отметок, ошибки при сборке кольцевых конструкций
- нагрев и остывание несимметрично (односторонняя сварка)
- выполнение прихваток на деталях с кривизной (трубы, обечайки)
Оборудование и организация
- несоответствие приспособлений и кондукторов, износ клинов и упоров
- продольная сварка с нарушением технологического зазора при сборке «на весу»
Наиболее частые участки локализации
Типичная зона: Сварное соединение в целом; наиболее наглядно — корневая зона и зона стыка.
- сварной шов в целом — проявляется на всём протяжении при систематической ошибке сборки
- зона корня — ступенька, на которой концентрируются напряжения
- зоны стыков с разнотолщинными элементами, переходы «стык — тавр»
- швы на обечайках и оболочках сосудов (кольцевая сварка — нарастающая ошибка по витку)
- зоны, где выполнялись прихватки
Методы контроля и границы их применимости
| Метод | Что выявляет и особенности применения |
|---|---|
| ВИК (измерительный контроль) | Основной метод: линейка, щупы, мост, шаблоны, лазерный измеритель; измеряется δ по высоте и смещение по оси. |
| УЗК (СОВ) | Оценка неравномерности проплавления и положения границы сплавления при смещении кромок. |
| Сопоставление с чертежом по ГОСТ 6996-66 / EN ISO 17637 | Проверка соответствия геометрических параметров готового соединения требованиям проекта. |
| Измерение до и после сварки | Фиксация начального смещения для разграничения причин (сборка или деформация). |
Профилактика
- контроль сборки по чертежу до сварки: зазор, смещение, перекос — с записью в журнал
- жёсткие сборочные приспособления с упорами; прихватка по разметке с фиксацией
- симметричная технология сварки (двусторонняя, обратная последовательность) для снижения деформаций
- проверка соосности и сохранения отметок при переворачивании крупногабаритных изделий
Оценка по нормативу. Оценивается как отклонение геометрии: EN ISO 5817 (класс B/C/D — предельные отклонения смещения), EN 1090, ГОСТ 6996-66, проектная документация
3.13. Провал (вогнутость поверхности шва)
Термин и обозначение дефекта: Concave reinforcement / concave weld face; ISO 6520-1: concave reinforcement (concave surface profile of the weld face).
Провал — вогнутый профиль поверхности сварного шва вместо требуемого выпуклого. При сильной вогнутости поверхность шва опускается ниже уровня окружающего основного металла, образуя корыто. Провал не снижает прочность сечения по металлу шва, но существенно ухудшает работоспособность соединения: в вогнутости задерживается вода, конденсат, снег и агрессивные продукты, что приводит к коррозии; вогнутый профиль создаёт концентратор напряжений при переменных нагрузках; при эксплуатации в коррозионной среде вогнутость шва — типичное место зарождения точечной (питтинговой) коррозии. Провал также свидетельствует о нарушении технологии: неправильное ведение ванны, избыточный прогрев, «оседание» шва.
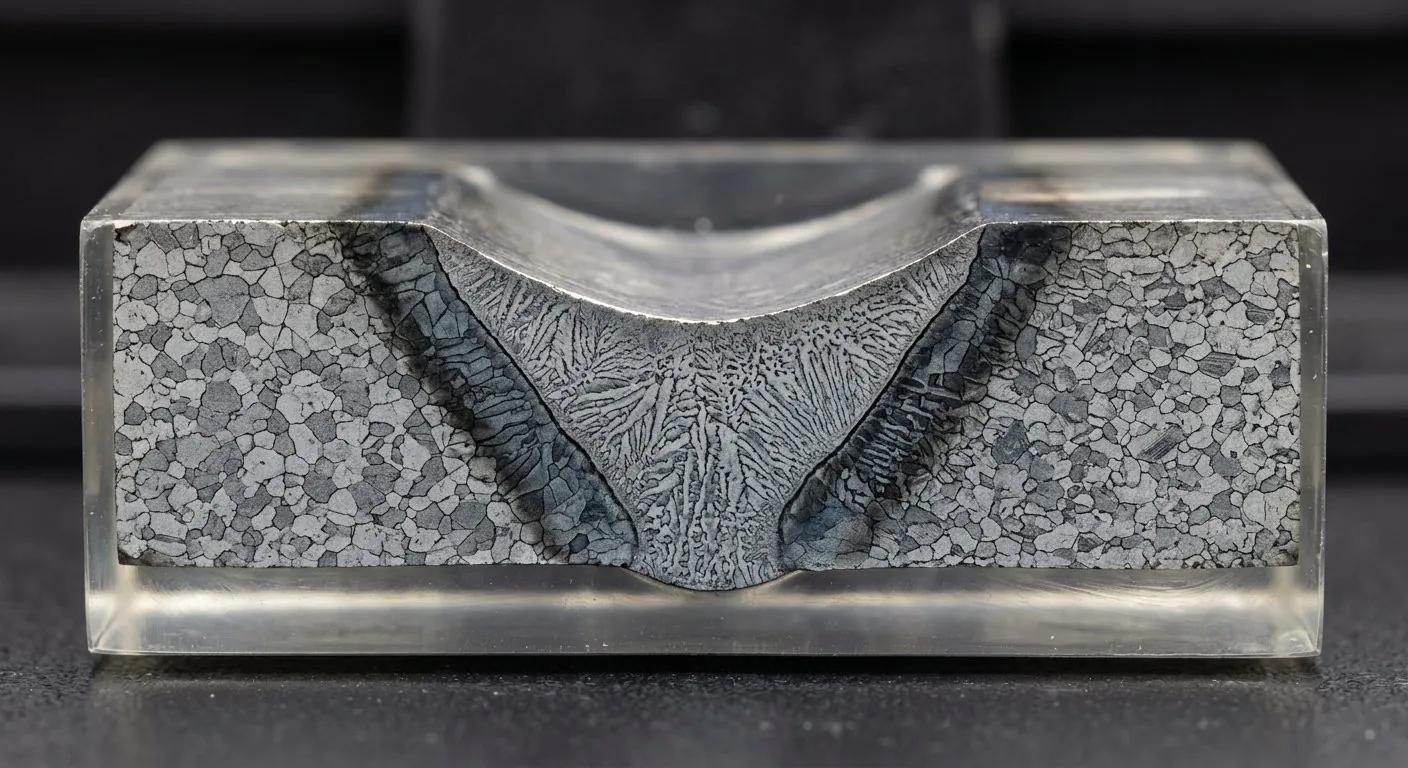
Рисунок 13 – «Провал (вогнутость) поверхности шва»
Причины возникновения
Режим и ведение ванны
- чрезмерная ширина шва при недостаточной скорости сварки — расплав «растекается»
- избыточное тепловложение, ванна большого объёма, шов «оседает» после остановки
- сварка «на весу» (с подпаркой) — ванна провисает под действием массы расплава
- неправильное положение электрода, «плохой» угол, ванна смещается в сторону
Технология сборки
- чрезмерный зазор в корне и большой объём заполняющего металла
- многослойная сварка с превышением ширины валика
- сварка в нижнем положении и на вертикальных стенках без формирования профиля
Качество материалов
- повышенная текучесть шлака (флюс с высокой основностью, «кислотные» флюсы)
- избыточное количество электродного металла при низкой скорости
Наиболее частые участки локализации
Типичная зона: Поверхность (лицевая сторона) шва по всей длине.
- лицевая сторона шва по всей длине — типично при систематическом нарушении режима
- зоны вынужденных остановок и возобновления сварки (локальные «чаши»)
- швы, сваренные в нижнем и вертикальном положениях, вогнутые швы тавровых соединений
- участки с избыточным заполнением (широкий шов, «заваренные» большие зазоры)
Методы контроля и границы их применимости
| Метод | Что выявляет и особенности применения |
|---|---|
| ВИК (измерительный контроль) | Основной метод: измерение профиля шаблоном, щупом, профиломером; сравнение с допуском EN ISO 5817 / ГОСТ 6996-66. |
| УЗК (СОВ) | Контроль геометрии усиления при ответственных конструкциях. |
| ВИК (качественный) | Визуальная оценка вогнутости, наличия «корыта», застоя влаги. |
| Оценка риска (API 579-1 / ASME FFS-1) | При наличии вогнутости в коррозионной среде — расчёт остаточной прочности с учётом концентратора напряжений. |
Профилактика
- правильный выбор ширины шва и скорости по технологическим картам
- формирование профиля: в нижнем положении — «валик на весу», в вертикальном — контроль ванны
- применение подкладок и правильной сборки, исключающей «пролив» ванны
- запрет накопления жидкости в вогнутостях: дренаж, при необходимости — ремонт с выравниванием
Оценка по нормативу. Оценивается как отклонение геометрии: EN ISO 5817 (допустимая вогнутость), ГОСТ 6996-66, проектные требования
3.14. Превышение выпуклости шва (перекрытие, наплыв на кромку)
Термин и обозначение дефекта: Excess weld reinforcement / excessive reinforcement (overlap); ISO 6520-1: excessive reinforcement (weld reinforcement greater than specified); overlap (weld metal extending beyond the toe).
Превышение выпуклости — величина усиления (выпуклости) шва больше допустимой по нормативу. Часто сопровождается перекрытием (overlap) — наплывом наплавленного металла на основной металл за пределы кромки, с образованием поднутрения (входящего угла) у основания шва. Перекрытие ухудшает работоспособность соединения: создаёт концентратор напряжений у основания шва, затрудняет контроль геометрии и последующую сборку (трубы с выпуклой сваркой не соединяются без разделки), вызывает застой влаги. Превышение выпуклости — следствие недисциплинированного ведения шва, избыточного расхода электродного металла и заниженной скорости сварки; при значительных величинах — признак того, что режим не соответствует толщине и типу соединения.
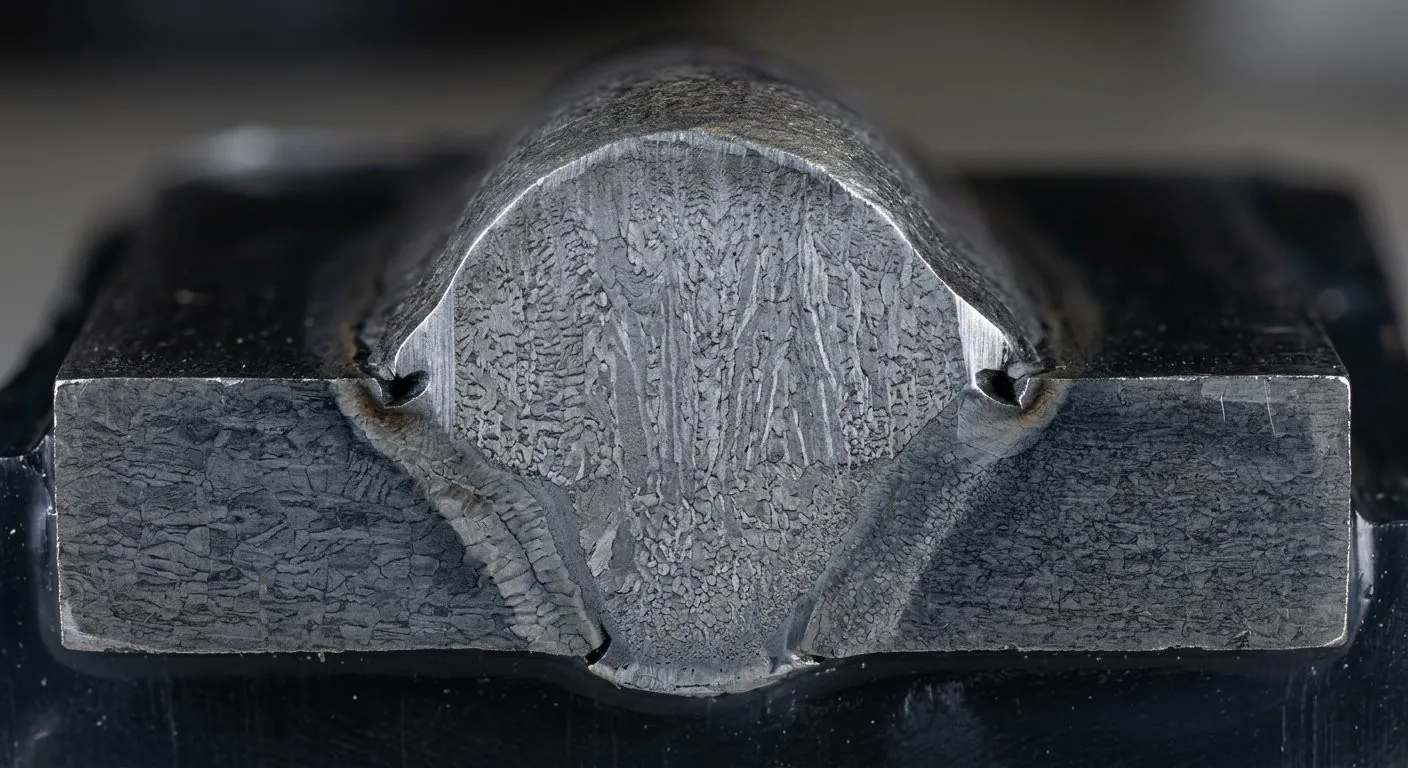
Рисунок 14 – «Превышение выпуклости шва»
Причины возникновения
Режим сварки
- заниженная скорость сварки при завышенной силе тока — избыток наплавленного металла
- чрезмерный расход электродного металла (большой диаметр электрода, длинный вылет)
- многослойная сварка с завышенным выпуском каждого прохода
Геометрия и сборка
- чрезмерная ширина шва, несоответствие ширины разделки и фактического шва
- большой зазор в корне (заполняется металлом с образованием «валика» поверх кромки)
- неправильная сборка с выступом одной из деталей
Техника и организация
- «крутой» подъём ванны, сварка с приподнятым электродом, задержка электрода в ванне
- выполнение сварки «на подложке» с прижимом, деформирующим кромку вверх
Наиболее частые участки локализации
Типичная зона: Усиление шва, зона основания шва (перекрытие по кромке).
- усиление шва по всей длине при систематическом превышении режима
- зона основания шва — перекрытие (overlap) и поднутрение
- швы, сваренные с избыточным заполнением (большие зазоры, широкие разделки)
- участки с вынужденными остановками и в местах наложения нескольких проходов
Методы контроля и границы их применимости
| Метод | Что выявляет и особенности применения |
|---|---|
| ВИК (измерительный контроль) | Основной метод: измерение высоты и ширины усиления, катета, проверка отсутствия поднутрения и перекрытия; оценка по EN ISO 5817 / чертежу. |
| УЗК | Контроль геометрии усиления при ответственных конструкциях (ТТ/СОВ). |
| ВИК (качественный) | Выявление перекрытия, поднутрения, «наплыва» на кромку, затруднённой сборки смежных элементов. |
| Контроль сборочных операций | Проверка возможности стыковки элементов (трубы, обечайки) — фактическая проверка геометрии. |
Профилактика
- контроль тепловложения и скорости, отработка режима на прихвате
- запрет «завара» металла на кромку: правильный вылет электрода и угол
- контроль зазора и геометрии разделки до сварки
- шлифовка/зачистка усиления по требованиям чертежа (в т.ч. при монтаже трубопроводов)
Оценка по нормативу. Оценивается как отклонение геометрии: EN ISO 5817 (пределы выпуклости), EN 1090-2, ГОСТ 6996-66
3.15. Наплывы, брызги и шлаковые натёки
Термин и обозначение дефекта: Spatter / overlap of slag and spatter; ISO 6520-1: spatter (adhering globules of metal expelled from the weld pool); ISO 6520-1: slag inclusion — шлаковые натёки.
Брызги (наплывы) — застывшие капли и корки расплава, выброшенные из ванны и осевшие на поверхности основного металла рядом со швом; шлаковые натёки — застывшие «залёты» шлака на поверхность шва и прилегающего металла. Дефект не снижает прочность сечения сам по себе, но: закрывает поверхность и затрудняет проведение капиллярного и цветного контроля, препятствует измерению геометрии (щуп не проходит, инструмент «заклинивает»); образует концентраторы напряжений (особенно при отрыве брызг, расслоении корки); создаёт зоны застоя влаги и инициирует коррозию, в том числе коррозионно-усталостное разрушение; при попадании в зону сварки — становится причиной пористости и шлаковых включений. Наличие брызг в зоне термического влияния — типичный признак неправильного режима и признак низкой квалификации сварщика.
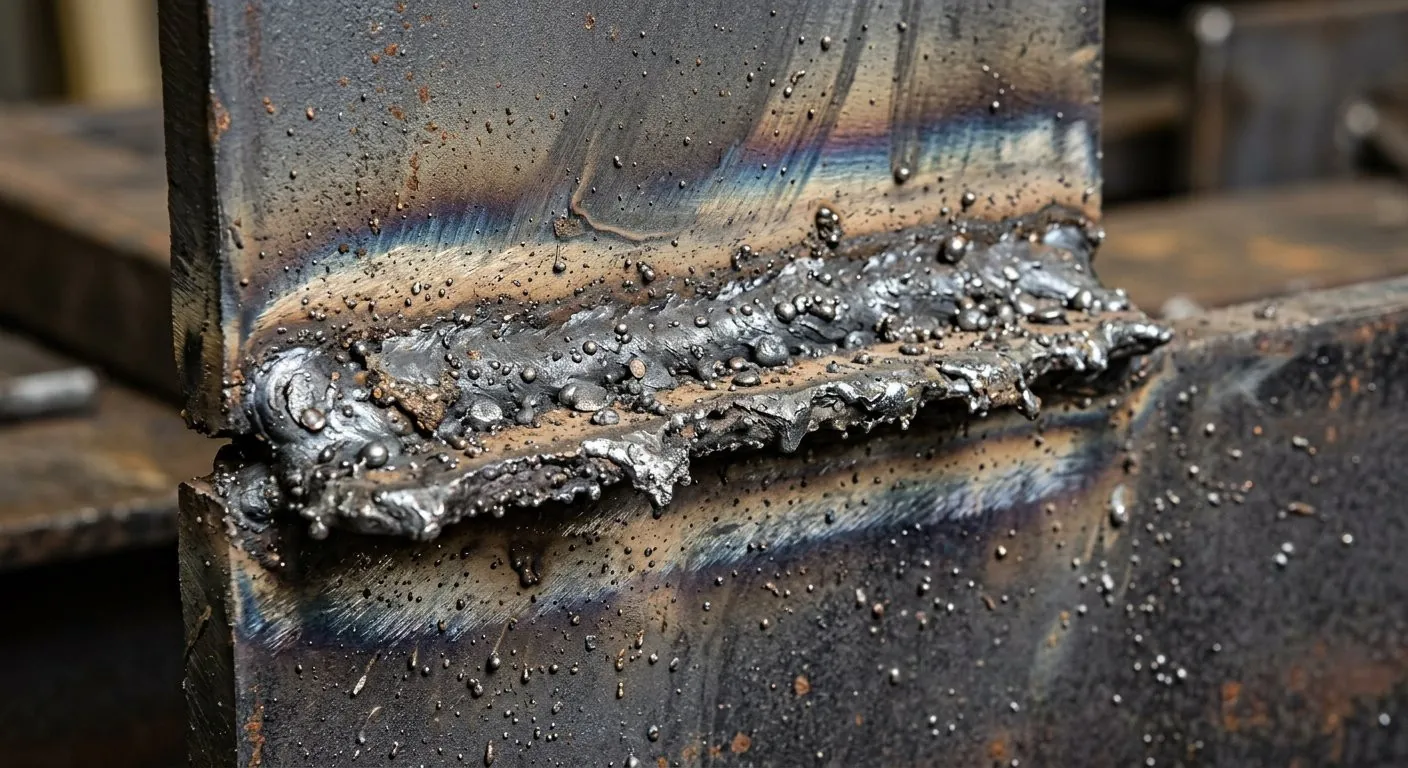
Рисунок 15 – «Брызги, наплывы и шлаковые натёки»
Причины возникновения
Режим и электрод
- завышенная сила тока, чрезмерная длина дуги — «выброс» металла из ванны
- неправильная полярность электрода (сварка электродом «наоборот» — мощный выброс)
- большой диаметр электрода, плохая оснастка (длинный вылет, смещённый держатель)
- намотанный электрод, «кручёный» или сбитый контакт — дуга «гуляет» и брызгает
Положение и окружение
- сварка в неудобном положении (вверх, в потолочном положении), где капли падают вниз
- сварка открытой дугой на ветру, сквозняк
- горизонтальное положение сварки без уклона — ванна «выплёскивается»
Материалы и подготовка
- загрязнённая поверхность (масло, краска) — выброс сгоревших частиц
- влажный флюс, избыток флюса — шлаковые натёки
- незачищенный обратный шлак — выброс шлака на обратную сторону
Наиболее частые участки локализации
Типичная зона: Поверхность основного металла рядом со швом, основание шва, зона термического влияния.
- поверхность основного металла по обе стороны от шва, в зоне 0–50 мм от шва
- основание шва (зона подрезa) — наиболее частое место скопления брызг
- обратная сторона соединения при сварке корня без обдувки
- нижние части вертикальных швов и вся поверхность при «потолочной» сварке
- зона термического влияния и участки вокруг прихваток
Методы контроля и границы их применимости
| Метод | Что выявляет и особенности применения |
|---|---|
| ВИК | Основной метод: брызги, наплывы, шлаковые натёки видны визуально; оценивается их количество, размер, зона расположения. |
| ПК / ВК (капиллярный, цветной) | Проводится только после удаления брызг и зачистки — иначе контроль недостоверен (ложные «непровары»). |
| УЗК (СОВ) | Выявление дефектов под брызгами и в зоне, экранированной наплывами; оценка реальной поверхности. |
| Измерительный контроль геометрии | Наплывы и брызги искажают измерение усиления, катета и подреза — их удаляют до измерений. |
Профилактика
- правильный выбор режима и диаметра электрода, контроль полярности
- зачистка брызг и натёков после сварки (шлифовка/дробеструйная очистка) — обязательный этап перед НК
- защита прилегающих деталей и конструкций от попадания брызг (экраны, настилы)
- сварка в защищённом от ветра месте, правильное ведение электрода
Оценка по нормативу. Как правило, оценивается как несоответствие качества поверхности; в сочетании с подрезом, трещинами и коррозией — является фактором, снижающим работоспособность
3.16. Пищеобразная (червячная) коррозия под швом
Термин и обозначение дефекта: Wormhole corrosion / under-deposit corrosion (sulphide stress cracking corrosion); ISO 6520-1: corrosion (surface degradation); ISO 21457 / ISO 12944 — коррозионная стойкость; NACE MR0175 / ISO 15156 — HIC, SSC.
Пищеобразная (червячная, «уколовая») коррозия — локальная коррозия основного металла под сварным швом и в зоне термического влияния, при которой формируются ветвящиеся каналы и полости, часто с отслаиванием металла от шва (вспучивание, «лифтинг»). Наблюдается в сероводородсодержащих средах (нефтяные скважины, трубопроводы, сероводородные производства), в почвах с высокой концентрацией сульфатов, в кислотных средах. Механизм — сочетание HIC (водородно-индуцированной коррозии), щелочной коррозии и микробиологической коррозии (SRB) с образованием зазора «шов — основной металл» (антифибрилляционный зазор), который заполняется электролитом и создаёт анодную зону. Опасность: коррозия развивается под швом, снаружи незаметна, приводит к отслоению шва и сквозному разрушению стенки трубы при сохранении наружного вида.
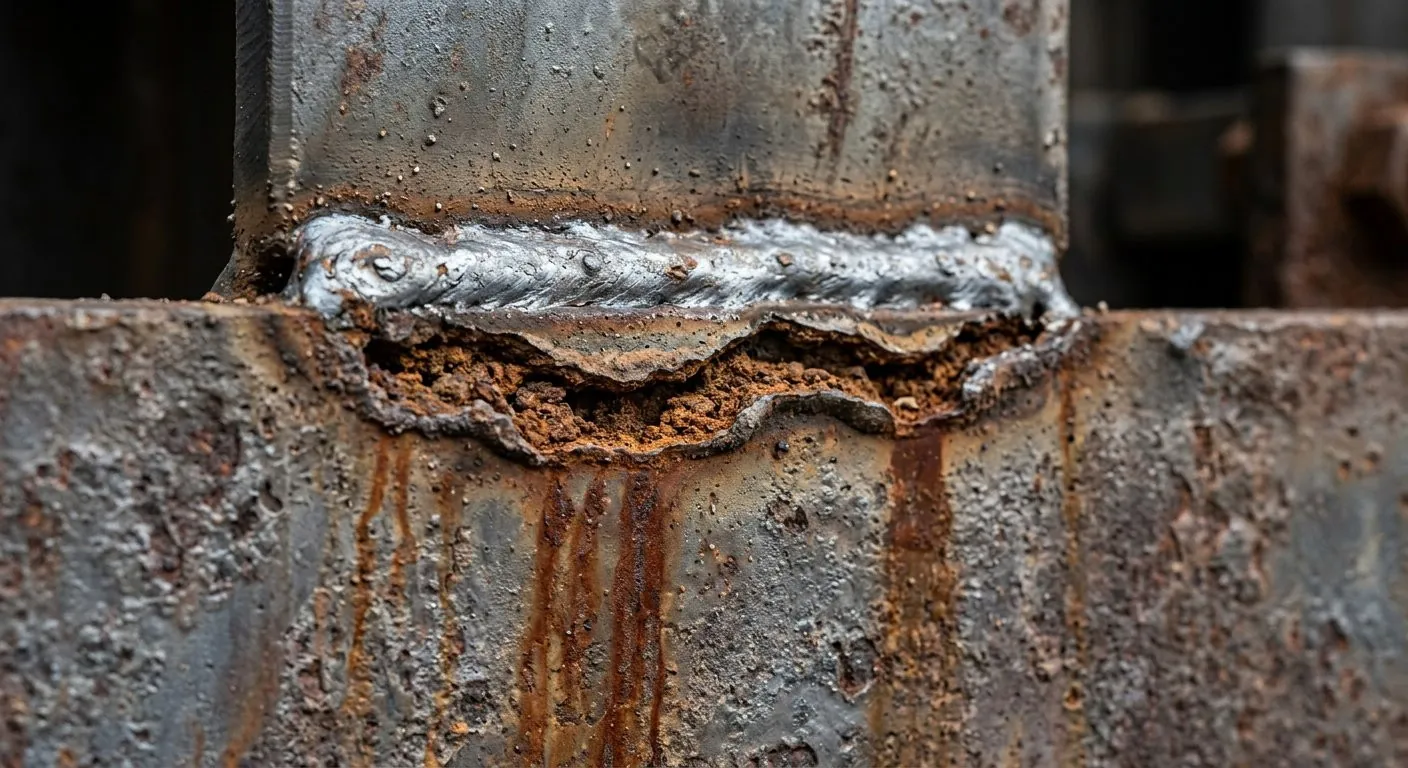
Рисунок 16 – «Пищеобразная коррозия по линии сплавления»
Причины возникновения
Среда эксплуатации
- сероводород (H₂S) и кислые среды: HIC, SSC, растрескивание под напряжением
- засолённые грунтовые воды, почвы с сульфатами, сточные воды с кислотами
- микробиологическая коррозия (сульфатредуцирующие бактерии) в анаэробных условиях
Сварное соединение
- наличие зазора между швом и основным металлом (непровар, подрез, шлаковые включения) — «антифибрилляционный» зазор
- неблагоприятная микроструктура ЗТВ (крупнозернистая, мартенситная) — разная коррозионная стойкость шва и ЗТВ
- остаточные напряжения в сочетании с агрессивной средой — коррозионное растрескивание
- отсутствие или повреждение защитного покрытия (эпоксид, полиуретан, изоляция) при сварке
Организация
- некачественная подготовка поверхности под покрытие (влажность, ржавчина, абразивные включения)
- потеря электрохимической защиты (отсутствие протекторов, СКЗ)
- подсос грунтовых вод в полость трубы, наличие конденсата при остановках
Наиболее частые участки локализации
Типичная зона: Под швом (в ЗТВ и основном металле), зона границы сплавления, зона корня.
- непосредственно под швом, в зоне, отстоящей от границы сплавления 0–20 мм
- в ЗТВ и приграничном основном металле, особенно на обратной стороне корня
- в зоне корня, в зонах подреза и непровара — там, где образуется зазор
- на нижней (затопляемой, «низовой») стороне трубопроводов и в нижних точках резервуаров
- в зонах, где нарушено защитное покрытие, особенно в сварных швах и при ремонте покрытия
Методы контроля и границы их применимости
| Метод | Что выявляет и особенности применения |
|---|---|
| ВИК (тщательный, с лупой и боковым освещением) | Обнаружение вздутий, отслоений, «пиля» под швом; обязательно с предварительной очисткой и локальным снятием покрытия. |
| ПК (ВК) после снятия покрытия | Выявление микротрещин в зоне отслоения; выполняется по программе при обнаружении признаков коррозии. |
| УЗК (СОВ) | Оценка потери толщины, расслоений и отслоения шва от основного металла (корреляция с «сигналом вне зоны»). |
| Металлография, лабораторные испытания | Подтверждение HIC/SSC по ГОСТ/ISO 15156, NACE MR0175; анализ продуктов коррозии. |
| Толщинометрия (УЗТ), ВИК-мониторинг | Плановый контроль толщины стенки по программе (в т.ч. ЭТ-толщиномер для трубопроводов). |
Профилактика
- применение сталей с улучшенной коррозионной стойкостью (сульфидные, антикоррозионные легированные) по NACE MR0175 / ISO 15156
- контроль ЗТВ: сварка с пониженным тепловложением, при необходимости — термообработка для снижения твёрдости
- герметичность зазора «шов — металл»: полное проплавление, отсутствие подрезов и непроваров
- качественная подготовка и нанесение защитного покрытия, ремонт покрытия после сварки в полном объёме
- электрохимическая защита (протекторная, катодная), контроль СКЗ
Оценка по нормативу. Критический дефект эксплуатации: приводит к отслоению шва (lifting) и потере несущей способности; в средах H₂S — по NACE MR0175 / ISO 15156 кинетические и разрушающие виды трещин недопустимы
3.17. Расслоение (шелушение) основного металла
Термин и обозначение дефекта: Lamination / exfoliation (in the parent metal); ISO 6520-1: lamination (planar non-metallic inclusion / separation in parent metal); ISO 6520-1: lack of fusion — при выходе на кромку.
Расслоение (шелушение) — внутренние плоские несплошности в основном металле, параллельные поверхности, представляющие собой скопления сернистых (флоковых) включений или несплошности прокатного происхождения. При сварке расслоение проявляется как вспучивание, выкрашивание, «расслоение» кромки, сквозные прожоги и непровары в зоне выхода плавления на кромку. Наиболее опасно расслоение в кромочной зоне листа (100–200 мм от края), где оно присутствует в начальной поставке и при сварке примыкающих деталей вскрывается. Причины: некачественная исходная заготовка (рваный край, «расслоение металла» при прокатке), отсутствие разделки кромок и зачистки, сварка в направлении, совпадающем с плоскостью расслоения, недостаточный прогрев кромки, ударные нагрузки при монтаже и гидроиспытаниях.
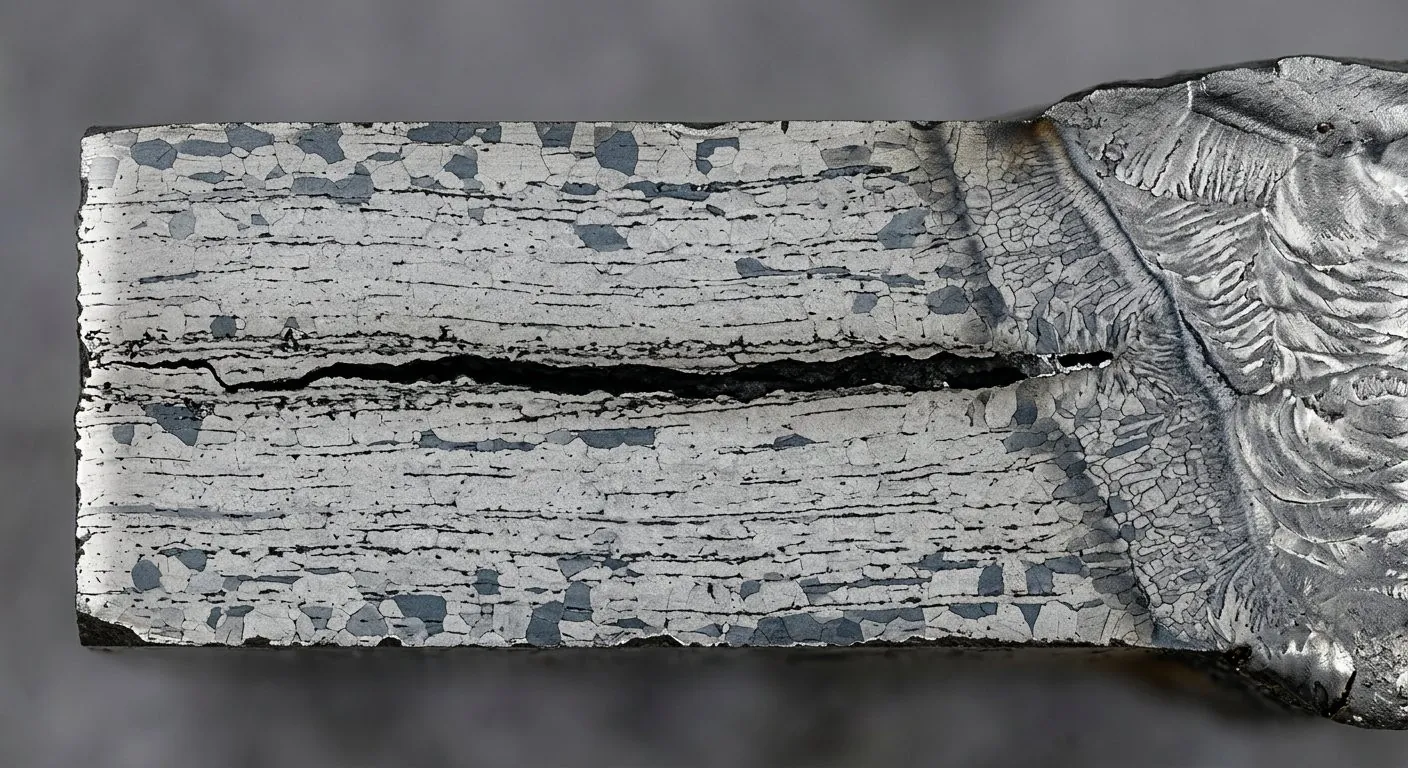
Рисунок 17 – «Расслоение основного металла у сварного шва»
Причины возникновения
Исходный металл
- несоответствующая технология прокатки: недостаточная раскисленность, высокая сера, «рваный» край листа
- некачественная разделка листа, наличие нерасслоённых и рваных кромок в поставке
- повреждение кромок при транспортировке, кантовании, штабелировании
Технология сварки
- сварка «на кромку» (проплавление торца листа) без предварительной разделки и разворота кромки
- недостаточный прогрев кромки — расплав не «смачивает» расслоенный металл
- направление сварки, совпадающее с плоскостью расслоения (вдоль проката)
- сварка внахлёст без зачистки зоны расслоения под первой деталью
Механические и эксплуатационные
- ударные и вибрационные нагрузки при монтаже, правке, транспортировке
- гидроиспытания и опрессовка до выполнения сварки (разрыв расслоения)
- коррозия по границам расслоения (доступ влаги) — прогрессирование дефекта в эксплуатации
Наиболее частые участки локализации
Типичная зона: Основной металл (кромочная зона листа, зона термического влияния, зона выхода плавления на кромку).
- кромочная зона листа (100–200 мм от края) — основная зона риска
- зона выхода плавления на кромку (торец листа при сварке «на кромку»)
- зона термического влияния у границы шва
- зона под первой деталью в сварных соединениях внахлёст
- места стыковки листов разной толщины и накладные детали (косынки, пластины)
Методы контроля и границы их применимости
| Метод | Что выявляет и особенности применения |
|---|---|
| УЗК (СОВ) | Основной метод: плоские расслоения дают протяжённые плоские отражения; применяется при толщине до 50–60 мм с предварительной сплошной шлифовкой поверхности (ГОСТ Р 55724-2013). |
| РК | Выявляет расслоение при толщине до 30–40 мм и в зонах, ориентированных параллельно плёнке; при больших толщинах — ограниченно. |
| ВИК | Внешние признаки: выкрашивание кромки, «чешуйки», вспучивание, «заусенцы» на кромке. |
| Входной контроль проката | УЗТ, ВИК торцевых участков листа, оценка качества кромки до сварки; испытания на расслоение по ГОСТ 22412 и аналогам (ISO 13588/IS 12980). |
Профилактика
- входной контроль листового проката: расслоение, рваный край, качество кромки
- разделка кромки до «свежего» металла с удалением зоны расслоения (0,5–1,0 мм и более по чертежу)
- разворот кромки на 180° («кит» для листов с расслоением) или выбор листа по зоне выхода на кромку
- предварительный подогрев кромки, запрет сварки «на кромку» без разделки
- снижение ударных нагрузок при монтаже, гидроиспытание только после полного выполнения сварки
Оценка по нормативу. ISO 5817 класс B — не допускается; расслоение в ЗТВ/основном металле — по ISO 17637 недопустимо; входной контроль листового проката
3.18. Крупнозернистая зона термического влияния (перегрев)
Термин и обозначение дефекта: Coarse-grained HAZ (overheated zone); ISO 6520-1: — дефект структурный; оценивается по ISO 17637 (непровар в ЗТВ) и по твёрдости; диаграммы WRC-1992 / IIW.
Крупнозернистая зона термического влияния (ЗТВ перегрева) — участок основного металла, нагретый выше температуры границы роста аустенитного зерна (Ac₃), в котором при остывании формируется крупнозернистая структура — крупный феррит, бейнит, а при закалке — мартенсит. Такая зона имеет твёрдость, существенно превышающую твёрдость основного металла, пониженную пластичность, ударную вязкость и сопротивляемость усталости. Главная опасность — склонность к холодным трещинам: при наличии водорода и высоких остаточных напряжений в ЗТВ возникают закалённые трещины, отходящие от границы сплавления под углом 45–90°. Ширина крупнозернистой ЗТВ определяется тепловложением и прямо пропорциональна удельной энергии сварки; при высоких скоростях сварки и малой толщине она может занимать всю толщину стенки.
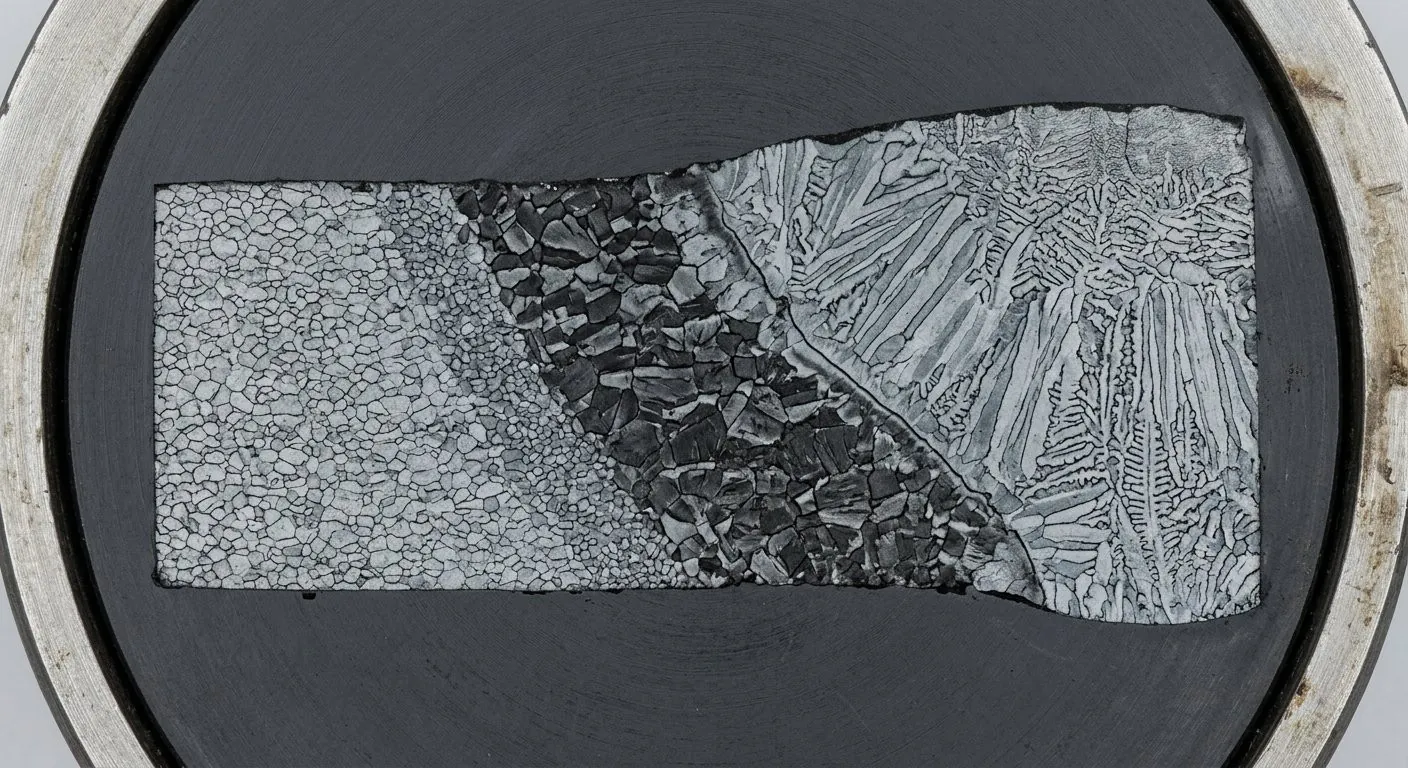
Рисунок 18 – «Крупнозернистая зона термического влияния»
Причины возникновения
Тепловложение
- избыточная удельная энергия сварки: высокая сила тока при большой скорости
- чрезмерная ширина шва — медленное прохождение теплового пятна
- длительное нахождение ванны в одной точке, «зависание» электрода
- сварка с подогревом при температуре, близкой к Ac₃, без контроля
Организация процесса
- выполнение сварки холодного металла в зимний период без подогрева
- отсутствие послесварочной термообработки (отпуска) для низкоуглеродистых сталей
- сварка за один проход толстостенного металла с высоким разогревом
Материал и режим
- высокое содержание углерода, марганца, кремния в стали (повышенная склонность к росту зерна)
- неправильный выбор электрода (большой удельный ввод тепла) для данной толщины
- низкое качество исходного металла (крупнозернистая структура проката)
Наиболее частые участки локализации
Типичная зона: Зона термического влияния непосредственно у границы сплавления (по всей длине шва).
- зона термического влияния непосредственно у границы сплавления — по всей длине шва
- первый проход в многослойной сварке (наиболее горячая зона)
- швы с большой шириной и на участках зависания электрода
- зоны сварки при отрицательных температурах без подогрева
- швы, выполненные с перерывами (повторный нагрев ЗТВ)
Методы контроля и границы их применимости
| Метод | Что выявляет и особенности применения |
|---|---|
| Измерение твёрдости (ВКК, микротвердость по ISO 6507 / ГОСТ 9439) | Основной и самый доступный метод: строится профиль твёрдости поперёк шва; оценивается ширина ЗТВ и соответствие допустимым значениям (напр., ≤ 350 HV для сталей группы II по EN 1090). |
| Металлография (макро- и микроструктура) | Прямое определение размера зерна, типа структуры, наличия мартенсита, границы сплавления; подтверждение диаграммой. |
| УЗК (СОВ) | Косвенно: неоднородность, «шум» в области ЗТВ, повышенная отдача; находит связанные с перегревом дефекты (несплавление, трещины). |
| Расчёт по диаграммам WRC-1992 / IIW | Прогноз ЗТВ и минимального тепловложения по химическому составу и параметрам режима — до сварки. |
Профилактика
- оптимизация режима по минимальной удельной энергии при сохранении полного проплавления
- предварительный подогрев и послесварочная термообработка (отпуск) по требованиям проекта
- контроль микроструктуры и твёрдости при квалификации технологии сварки (WPS/PQR)
- применение электродов с пониженным тепловложением, обдув для ускоренного охлаждения
- снижение доли водорода (низководородные расходные материалы) — устраняет следствие, а не причину
Оценка по нормативу. Не визуальный дефект; в зависимости от степени — отказ по требованиям к твёрдости ЗТВ (PNAЭБ-01-03-2001, ASME, EN 1090) или риск холодных трещин
3.19. Повреждение кромок (выкрашивание, подпал, оплавление)
Термин и обозначение дефекта: Edge damage (chipping, burn-off of the plate edge); ISO 6520-1: excessive underfill / undercut (сопутствующие), ISO 6520-1: burn through — при оплавлении.
Повреждение кромок — механические и термические повреждения кромки заготовки в зоне, прилегающей к сварному шву: выкрашивание (шелушение) края, задиры, заусенцы, подпал и оплавление от «зажигания» дуги вне шва, коррозионные каверны, вмятины от зажимов и прихваток. Кромка — зона с наименьшей прочностью и наибольшей концентрацией напряжений: повреждение уменьшает и без того минимальное сечение, вносит в геометрию кромки дополнительные «дефекты формы», которые в процессе сварки превращаются в подрезы, непровары и несплавления. Повреждение кромок является одной из немногих причин дефектов, которая полностью устраняется до сварки — правкой, механической зачисткой или заменой детали.
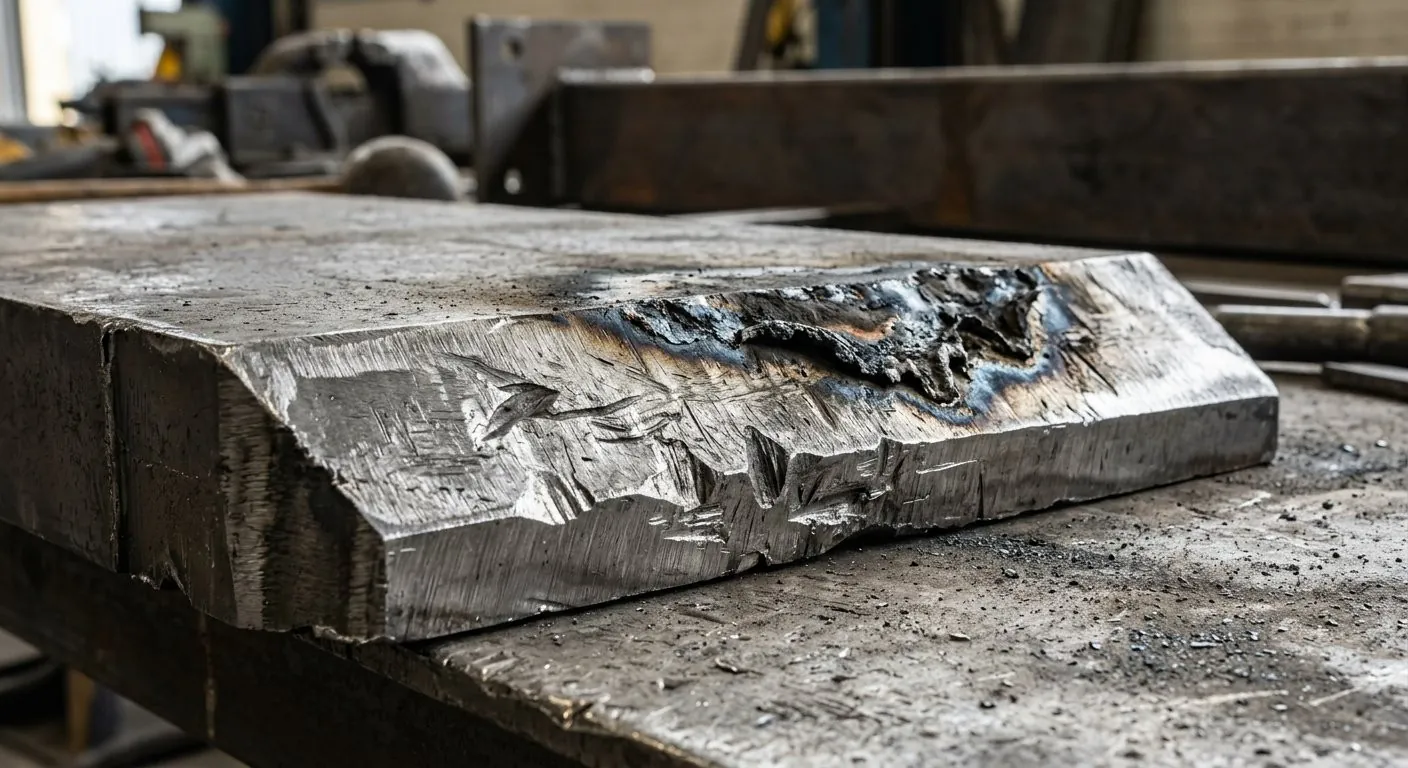
Рисунок 19 – «Повреждение кромки под сварку»
Причины возникновения
Подготовка кромок
- газовая, плазменная, абразивная резка с некачественным качеством поверхности (нагар, шлак, оплавление)
- шлифовка «натое» с задирами и переходным радиусом, невыполненная зачистка
- несоответствие геометрии разделки чертежу (угол, высота, радиус)
Механические повреждения
- транспортировка, кантование, штабелирование с применением стропов без прокладок
- сборка с зажимами, «прихватки» жёсткими приспособлениями, вдавливание кромки
- механическая обработка (фрезерование, шлифование) с заусенцем
Термические повреждения
- «зажигание» (arc strike) вне шва при сварке, розжиг электрода на кромке
- подпал и оплавление кромки при сварке «на проход» без разделки, при зачистке корня
- коррозионные каверны и питинги на кромке до сварки
Наиболее частые участки локализации
Типичная зона: Кромки заготовки в зоне 0–10 мм от шва; торцы листов; зона сборки.
- непосредственно у кромки в зоне 0–10 мм от шва (зона выхода плавления на кромку)
- торцы листов и кромки в зоне расслоения (кромочная зона 100–200 мм от края)
- в зонах сборочных прихваток и зажимов (со стороны сборки)
- участки, где выполнялся розжиг электрода (arc strike) и пробные сварки
- на кромках деталей, подвергавшихся монтажной подгонке «по месту»
Методы контроля и границы их применимости
| Метод | Что выявляет и особенности применения |
|---|---|
| ВИК (с лупой 5–10× и боковым освещением) | Основной метод: выявляются выкрашивание, задиры, подпал, каверны; измеряется глубина повреждения. |
| Измерительный контроль кромок | Проверка угла скоса, высоты, зазора, радиуса, прямолинейности кромки по ГОСТ Р 5264-80 / ISO 9692-1. |
| УЗК (СОВ) | Оценка качества сплавления в зоне выхода плавления на повреждённую кромку. |
| Входной контроль заготовки | ВИК + измерения до сварки: большие повреждения — основание для брака детали и замены. |
Профилактика
- контроль качества резки и шлифовки кромок, удаление нагара и шлака перед сваркой
- защита кромок при транспортировке и хранении (прокладки, чехлы)
- щадящие зажимы и приспособления, применение прихваток по разметке
- запрет «розжига» вне шва; использование отдельного электрода для розжига
- при выявлении повреждения — правка (шлифовка) или замена детали до начала сварки
Оценка по нормативу. Оценивается как несоответствие геометрии подготовки кромки (ГОСТ Р 5264-80, ISO 9692-1) и как фактор, провоцирующий непровар, несплавление, подрез
3.20. Незаваренный участок (пропуск, «холодный старт»)
Термин и обозначение дефекта: Unweld / missed segment (unwelded length), cold start; ISO 6520-1: incomplete joint (незаваренный участок); ISO 17637 — не допускается.
Незаваренный участок (пропуск) — участок стыка, на котором сварной металл не наплавлен: сварка остановлена и не возобновлена, либо начата «с холодного» электрода без надлежащего прогрева и без предварительной зачистки. В плане стыка это разрыв сплошности сварного шва, в сечении — два несоединённых шва с открытыми (окисленными) поверхностями разделки и пустым корнем. Дефект абсолютно недопустим: он разрывает соединение на две части, в зоне пропуска возникает сквозная щель, происходит прямой доступ агрессивной среды к корню и ЗТВ. «Холодный старт» — частный случай: начало шва с непрогретым электродом и по загрязнённой поверхности даёт непроваренный, пористый участок с плохим сплавлением. Причины — организационные: ошибки маршрута сварки, пропуск звена в маршрутном листе, невнимательность при перерыве, отвод электрода при отвлечении, окончание монтажной сварки «по времени».
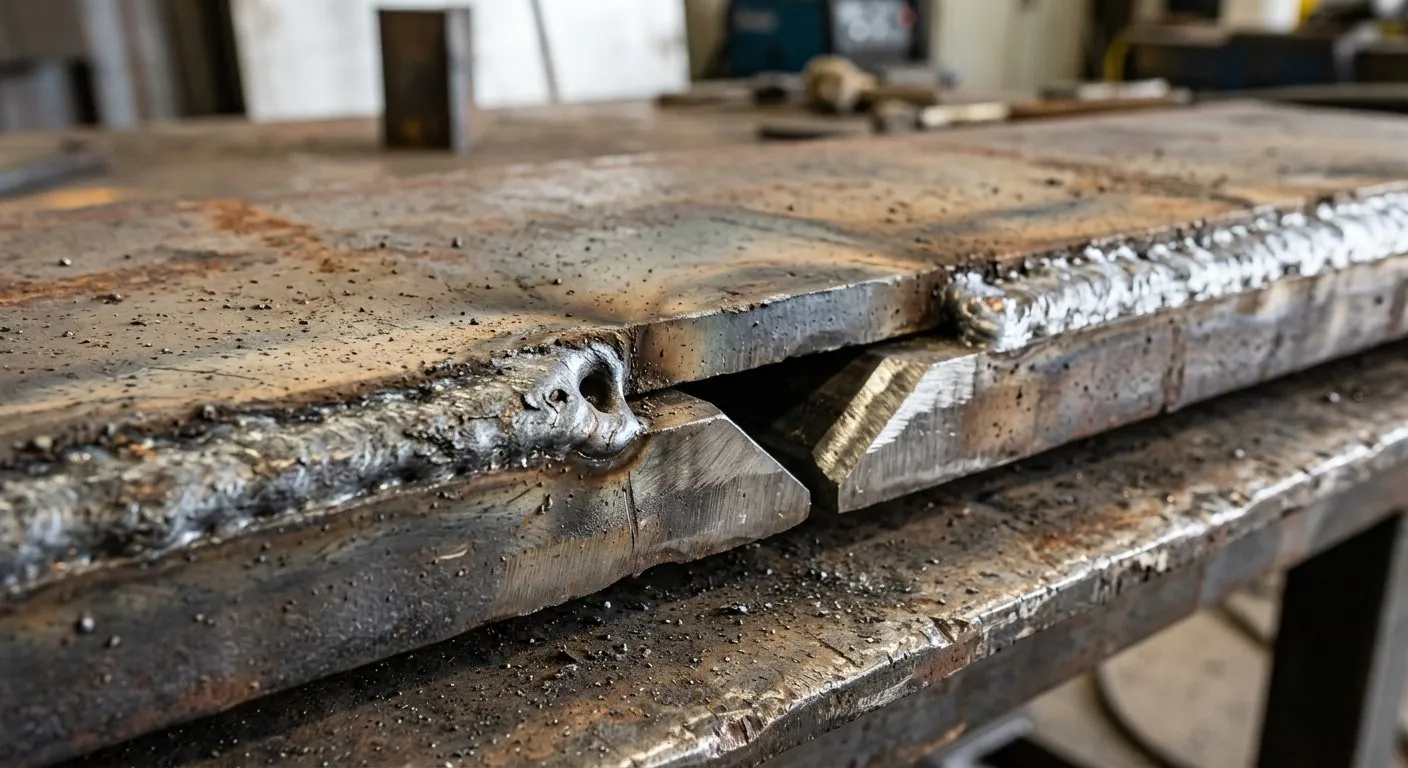
Рисунок 20 – «Незаваренный участок (пропуск) по длине шва»
Причины возникновения
Организация работ
- остановка сварки без зачистки и без возобновления; «холодный» пуск после перерыва
- пропуск звена при сборке (несоблюдение маршрутного листа, ошибка нумерации участков)
- переход на новый участок без зачистки шва и без «замёточной» процедуры
- окончание сварки по истечении времени (смена) без заполнения кратера и заварки
Техника и оборудование
- холодный старт: непрогретый электрод, плохой контакт «массы», загрязнённая поверхность
- обрыв дуги, отвод электрода, залипание, падение электрода, отключение электросети
- сброс давления защитного газа, отказ вентилятора — дуга гаснет в защитном газе
- намотанный или загрязнённый электрододержатель
Сборка и монтаж
- повреждение готового шва при переворачивании, перемещении и транспортировке изделия
- механическое повреждение шва (скобы, стропы, домкраты) с последующей «замазкой»
- сварка по некачественно подготовленному стыку (наскоро, без разметки)
Наиболее частые участки локализации
Типичная зона: Сварной шов в целом (пропуск между звеньями), начало шва (холодный старт).
- границы звеньев и участков шва (при монтажной сварке — стыки труб, коллекторов)
- места смены сварщика, электрода, шва и режима
- начало шва при сварке после длительного перерыва (холодный старт)
- зоны, где сварка велась «на весу» с временным прекращением работ
- швы, повреждённые при транспортировке и монтаже, и «заваренные» поверх повреждения
Методы контроля и границы их применимости
| Метод | Что выявляет и особенности применения |
|---|---|
| ВИК (сплошной, с направленным светом) | Основной метод: пропуск визуализируется как открытый участок стыка; проверяется 100 % длины шва. В тёмных полостях — эндоскоп/видеоскоп. |
| УЗК (СОВ) | Подтверждение отсутствия сплошности в зоне пропуска; обязательный сплошной контроль сплошных соединений. |
| РК | При сплошном контроле ответственных соединений (толщина до 30–40 мм). |
| ПК / ВК | Для выявления микротрещин по краям пропуска, образовавшихся при остановке. |
| Опрессовка / испытание на плотность | Подтверждение сквозного характера дефекта; для трубопроводов — обязательно (100 %). |
Профилактика
- чёткая организация: маршрутный лист с отметками о выполнении, пошаговый контроль звеньев
- зачистка и прогрев при каждом возобновлении сварки, заполнение кратера
- запрет на «холодный старт»: вывести электрод, зачистить шов, прогреть начало
- восстановление повреждённого шва только по технологии ремонта с предварительной вырубкой
- сплошной визуальный и физический контроль 100 % длины сварных соединений ответственных конструкций
Оценка по нормативу. ISO 5817 класс B — не допускается; в трубопроводах и сосудах — брак, требующий ремонта; для протяжённых конструкций — вырубка и повторная сварка
4. Методы неразрушающего контроля и границы их применимости
Выбор метода контроля определяется типом дефекта, геометрией соединения, толщиной металла и требованиями нормативного документа на конкретный объект. Ни один метод не является универсальным: каждый обладает собственной чувствительностью, зоной нечувствительности и условиями применения. Ниже приведены границы применимости основных методов.
Визуальный и измерительный контроль (ВИК). Первичный и обязательный метод для всех соединений. Выявляет подрезы, провалы, превышение выпуклости, наплывы, смещение кромок, прожоги, незаваренные участки, видимые трещины и кратеры. Выполняется до нанесения покрытия и до применения инструментальных методов.
Капиллярный (ПК, ВК) и магнитопорошковый (МПК) контроль. Ориентированы на поверхностные и подповерхностные несплошности. ПК применим к немагнитным материалам, МПК — к ферромагнитным. Эффективны для уточнения границ трещин, выявленных при ВИК, и для контроля кромок после зачистки.
Радиографический контроль (РК). Даёт интегральную картину несплошностей по толщине: поры, шлаковые включения, непровары, трещины. Незаменим для односторонних соединений и для оценки корня шва. Требует эталонных снимков по ГОСТ 7512-82 и согласованной чувствительности.
Ультразвуковой контроль (УЗК). Выявляет плоскостные дефекты — трещины, несплавления, непровары — при толщинах от 4 до 400 мм. Требует подготовленной поверхности и настройки по стандартным образцам. Уступает РК по достоверности в корне шва и при неблагоприятной геометрии.
Акустико-эмиссионный контроль (АУД). Применяется для наблюдения за развивающимися трещинами при нагружении и гидроиспытаниях, а также для локализации активных дефектов на протяжённых конструкциях. Не заменяет методы дефектоскопии, а дополняет их.
Практически значимый вывод состоит в том, что комплексирование методов не является избыточным. Визуальный и измерительный контроль выявляет геометрические отклонения, радиография — объёмные несплошности, ультразвук — плоскостные. Совпадение результатов двух независимых методов существенно повышает достоверность заключения, а расхождение служит основанием для повторного контроля участка.
5. Оценка допустимости дефектов
Обнаружение дефекта само по себе не является основанием для отбраковки соединения. Оценка выполняется сопоставлением измеренных характеристик — размера, протяжённости, количества на единицу длины шва — с нормами, установленными для данного уровня качества. Уровни качества дифференцированы по ответственности конструкции и условиям нагружения: чем выше уровень, тем жёстче ограничения по пористости, подрезам, смещению кромок и выпуклости шва.
При экспертизе промышленной безопасности приоритет имеет проектная документация и нормативный документ, указанный в ней. Общие классификаторы и справочные материалы, включая настоящую статью, применяются для идентификации дефекта и обоснования выбора метода контроля, но не заменяют норм приёмки конкретного объекта. Это принципиальное положение: заключение должно содержать ссылку на конкретный пункт конкретного документа, а не на общее требование.
6. Технологические меры профилактики
Анализ причин дефектов показывает, что их основная масса формируется не в момент плавления металла, а на предшествующих и последующих переходах: при хранении и подготовке сварочных материалов, при сборке, при термической обработке. Соответственно, профилактика эффективна только как система, а не как набор отдельных запретов.
- Персонал и технология. Аттестация сварщиков и специалистов, аттестация технологии сварки до начала производства работ, контроль соблюдения аттестованных режимов.
- Материалы. Входной контроль электродов, флюса, проволоки и защитных газов; соблюдение условий хранения и режимов прокалки; запрет на использование материалов с истёкшим сроком годности.
- Подготовка и сборка. Контроль геометрии разделки, чистоты кромок, величины зазора и смещения кромок до начала сварки; исключение сварки по загрязнённой и влажной поверхности.
- Тепловой режим. Соблюдение силы сварочного тока, напряжения дуги, скорости сварки и предварительного подогрева; защита от сквозняков и атмосферных осадков; контроль температуры охлаждения.
- Контроль. Последовательность «ВИК — инструментальный метод — документирование»; контроль каждого слоя при многослойной сварке ответственных соединений; регистрация результатов и прослеживаемость.
Заключение
Дефект сварного шва — это, как правило, не случайность, а закономерный результат конкретного отклонения в технологии. Понимание морфологии дефекта позволяет локализовать участок контроля, знание причин указывает на технологический переход, который требует корректировки, а корректно выбранный метод контроля подтверждает или опровергает наличие несплошности с требуемой достоверностью.
Для специалиста по промышленной безопасности практическая ценность такого подхода состоит в возможности перейти от констатации брака к обоснованному требованию: исправлению режима, повторной зачистке кромок, замене партии сварочных материалов или переаттестации технологии. Именно этот переход превращает контроль из формальной процедуры в инструмент управления промышленной безопасностью.
Список использованных источников
- Федеральный закон от 21.07.1997 № 116-ФЗ «О промышленной безопасности опасных производственных объектов». — URL: https://ngb.su/pravovoe-regulirovanie1/federalnye-zakony/ (дата обращения: 22.10.2026). устанавливает правовые основы обеспечения безопасной эксплуатации опасных производственных объектов, включая требования к техническим устройствам и сооружениям.
- Федеральные нормы и правила в области промышленной безопасности «Требования к производству сварочных работ на опасных производственных объектах», утв. приказом Ростехнадзора от 11.12.2020 № 519. — URL: https://ngb.su/pravovoe-regulirovanie1/federalnye-normy-i-pravila/ (дата обращения: 22.10.2026). регламентируют аттестацию технологий сварки, сварочных материалов и персонала, а также порядок контроля сварных соединений на опасных производственных объектах.
- ГОСТ Р ИСО 6520-1-2012 «Сварка и родственные процессы. Классификация дефектов и несплошностей в металлических материалах. Часть 1. Сварка плавлением». — URL: https://ngb.su/pravovoe-regulirovanie1/gosty/ (дата обращения: 22.10.2026). действующая терминологическая основа классификации дефектов; заменил ГОСТ 30242-97.
- ГОСТ Р 55724-2013 «Контроль неразрушающий. Соединения сварные. Методы ультразвуковые». — URL: https://ngb.su/pravovoe-regulirovanie1/gosty/ (дата обращения: 22.10.2026). устанавливает методы ультразвукового контроля стыковых, угловых, нахлесточных и тавровых соединений.
- ГОСТ 7512-82 «Контроль неразрушающий. Соединения сварные. Радиографический метод». — URL: https://ngb.su/pravovoe-regulirovanie1/gosty/ (дата обращения: 22.10.2026). определяет требования к радиографическому контролю, чувствительности и оценке снимков.
- ГОСТ 3242-79 «Соединения сварные. Методы контроля качества». — URL: https://ngb.su/pravovoe-regulirovanie1/gosty/ (дата обращения: 22.10.2026). устанавливает общую номенклатуру методов контроля качества сварных соединений.
- ГОСТ 21105-87 «Контроль неразрушающий. Магнитопорошковый метод». — URL: https://ngb.su/pravovoe-regulirovanie1/gosty/ (дата обращения: 22.10.2026). регламентирует выявление поверхностных и подповерхностных несплошностей в ферромагнитных материалах.
- ГОСТ 18442-80 «Контроль неразрушающий. Капиллярные методы. Общие требования». — URL: https://ngb.su/pravovoe-regulirovanie1/gosty/ (дата обращения: 22.10.2026). определяет требования к капиллярному контролю поверхностных дефектов.
- ГОСТ 5264-80 «Ручная дуговая сварка. Соединения сварные. Основные типы, конструктивные элементы и размеры». — URL: https://ngb.su/pravovoe-regulirovanie1/gosty/ (дата обращения: 22.10.2026). задаёт геометрию разделки и конструктивные элементы соединений, отклонения от которых относятся к дефектам формы шва.
- ГОСТ 6996-66 «Сварные соединения. Методы определения механических свойств». — URL: https://ngb.su/pravovoe-regulirovanie1/gosty/ (дата обращения: 22.10.2026). используется при оценке влияния дефектов на прочность и пластичность соединений.
- РД 03-606-03 «Инструкция по визуальному и измерительному контролю». — URL: https://ngb.su/pravovoe-regulirovanie1/rukovodyaschie-dokumenty/ (дата обращения: 22.10.2026). регламентирует порядок визуального и измерительного контроля технических устройств и сооружений на опасных производственных объектах.
- СП 70.13330.2012 «Несущие и ограждающие конструкции». — URL: https://ngb.su/pravovoe-regulirovanie1/svody-pravil/ (дата обращения: 22.10.2026). содержит требования к контролю качества сварных соединений строительных металлоконструкций.
Примечание. Иллюстрации к статье представляют собой типизированные макроизображения дефектов, подготовленные для учебно-методических целей. Они иллюстрируют морфологические признаки и не являются результатом контроля конкретного сварного соединения.


